Come vengono fatti i gioielli: dal metallo grezzo al pezzo che porti al collo
Quello a cui non pensate mai quando prendete in mano un ciondolo
Prendete un ciondolo da un espositore. Sta su un cuscino di velluto, lucente, con l'aspetto di qualcosa di finito. Come se fosse sempre stato così. Come se qualcuno avesse aperto una scatola di ciondoli e l'avesse tirato fuori, già perfetto.
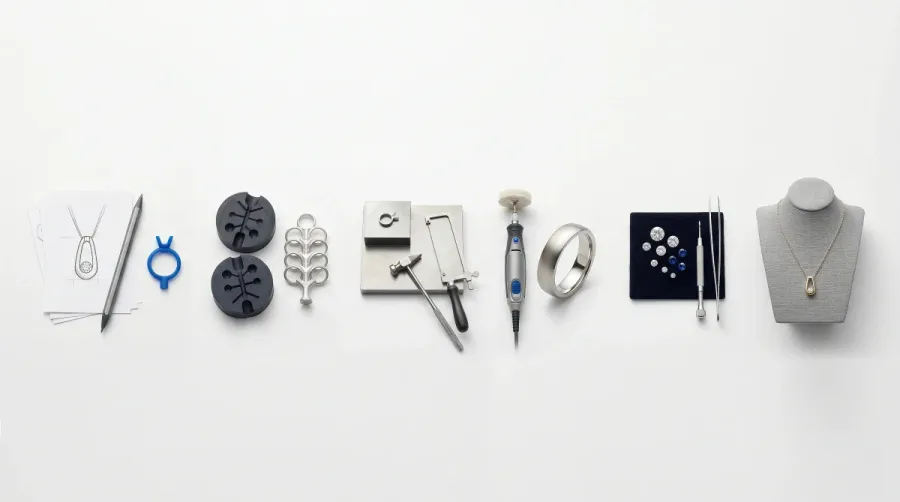
In realtà, quel ciondolo è passato attraverso 15-25 fasi di produzione. È stato disegnato, scolpito, fuso, raffreddato, staccato dal suo stampo, limato, lucidato, rivestito, ispezionato e confezionato. A ogni fase, un ispettore avrebbe potuto scartarlo. A ogni fase, qualcosa sarebbe potuto andare storto. Quello che avete in mano è un sopravvissuto. Quello che ha superato tutti i filtri.
Indossa il simbolo, non solo leggerne. Disponibili ora:


Capire come vengono fatti i gioielli cambia il modo in cui li guardate. Smettete di vedere "un oggetto che costa X euro" e iniziate a vedere un processo, un mestiere e una sequenza di decisioni che hanno portato a questa forma particolare, questa lucentezza particolare, questo peso particolare contro la vostra pelle.
Questa guida copre l'intero viaggio. Dal metallo grezzo al gioiello finito. Che stiate comprando il vostro primo ciondolo o il cinquantesimo, sapere cosa succede dietro le quinte vi aiuta a distinguere ciò che è fatto con cura da ciò che è assemblato in automatico.
In Italia, questo mestiere non è solo storia. È identità. L'Italia è uno dei paesi che hanno definito cosa significa "gioielleria" nel mondo. Il distretto orafo di Vicenza, gli artigiani di Arezzo, i maestri di Valenza Po: tre città che da sole producono una quota significativa della gioielleria europea. La tradizione orafa italiana risale agli Etruschi, che lavoravano l'oro con tecniche che ancora oggi stupiscono gli archeologi. Duemila anni di storia, e il mestiere continua.
Fase 1: il design
Lo schizzo
Tutto comincia con un disegno. Un designer di gioielli schizza l'idea, a mano, su tablet, o direttamente in un programma 3D. Lo schizzo non è un progetto finito. È un'atmosfera. Proporzioni, silhouette, carattere. In questa fase si prende la decisione fondamentale: il pezzo sarà massiccio o delicato, geometrico o organico, minimalista o decorativo.
Un buon designer pensa sia all'aspetto del pezzo sia a come si poserà, si muoverà e catturerà la luce. Un ciondolo splendido in 3D può pendere terribilmente su una catena. Un anello perfetto sullo schermo può essere scomodo al dito. Il design non è solo estetica. È ergonomia.
Le migliori scuole italiane di oreficeria e gioielleria (l'Istituto Gemmologico Italiano, l'Accademia Orafa Italiana a Firenze, la Scuola Orafa Ambrosiana a Milano, il TAR.GA di Valenza) insegnano entrambe le cose. Gli studenti imparano a disegnare, ma imparano anche a pensare in tre dimensioni, a considerare la distribuzione del peso e a progettare per il corpo umano piuttosto che per uno schermo.
Modellazione 3D
La gioielleria moderna passa quasi sempre attraverso il CAD (Computer-Aided Design). Programmi come Rhino, ZBrush o MatrixGold permettono di creare un modello tridimensionale preciso al millimetro.
In questa fase si determina tutto: spessore delle pareti (troppo sottile e si rompe, troppo spesso ed è pesante e costoso), fori per le pietre, forme dei fermagli e delle asole di sospensione, peso del pezzo finito. Il modello CAD è il progetto da cui il gioiello sarà fabbricato.
Perché questo vi riguarda come acquirenti. Il CAD consente la produzione in serie di pezzi identici. Ogni ciondolo dallo stesso modello è una copia esatta. Non è lavoro artigianale dove ogni pezzo differisce leggermente. È precisione industriale. E non è una cosa negativa: significa che la foto sul sito corrisponde a quello che riceverete.
Prototipazione
Prima dell'avvio della produzione si realizza un prototipo. Di solito è stampato in 3D in cera o resina. Il prototipo può essere toccato, provato, pesato e valutato nelle proporzioni.
Modifiche avvengono spesso in questa fase. Il ciondolo risulta più pesante di come appariva sullo schermo. Gli orecchini non pendono come previsto. L'anello è scomodo al dito. Il prototipo è il reality check del design.
Un buon gioiello si sente dal peso. Se è leggero come una latta, rimettilo giù e non discutere.
Come portare i tuoi gioielli
Sapere come è fatto un gioiello aiuta al momento dell'acquisto e anche quando preparo un look. Il metodo e la finitura decidono dove ogni pezzo sta meglio. Ecco cosa consiglio, a seconda dell'occasione.
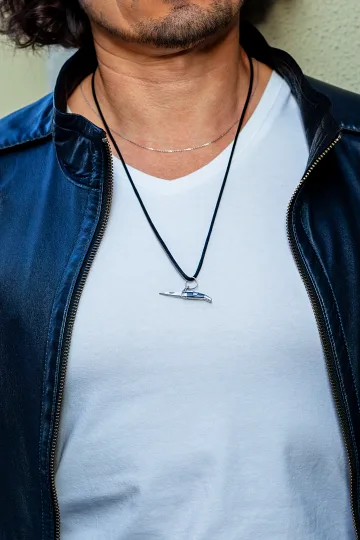
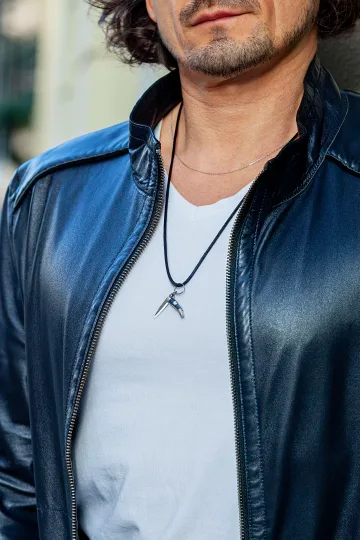
Cosa indosso ogni giorno? Per tutti i giorni consiglio l'acciaio inossidabile con finitura satinata o spazzolata: regge l'acqua, il sudore e il colpo contro la scrivania. Una catena sottile di fusione con un ciondolo sobrio sta bene sotto una t-shirt girocollo, una camicia di lino o una maglia. Tieni i colori dell'abito neutri e il metallo si legge come accento invece di perdersi.
Va bene per l'ufficio? Qui scelgo una finitura a specchio in una scala tranquilla. Orecchini a lobo invece dei ganci lunghi, una sola catena di lunghezza media, un anello senza rilievo marcato che impigli la manica. Una camicia con il colletto o un dolcevita aprono il collo proprio dove deve cadere un ciondolo su catena da 45-50 cm.
Come costruisco un look da sera? La sera vive di contrasto e brillantezza. Consiglio una scollatura aperta, un tessuto liscio e un pezzo con pietre a griffe che cattura la luce. Anche la forgiatura a mano con texture ci sta: con la luce artificiale i segni del martello danno un gioco di riflessi molto vivo. Puoi sovrapporre due o tre catene di lunghezze diverse.
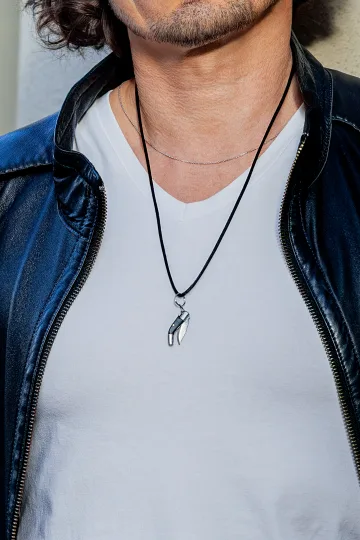
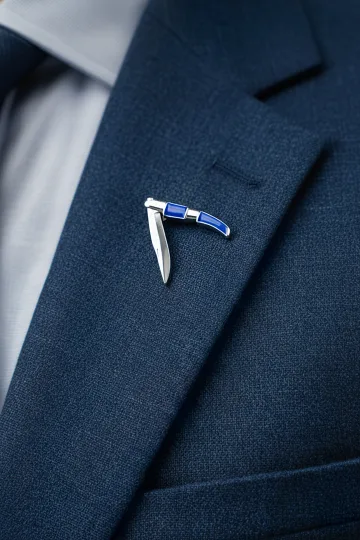
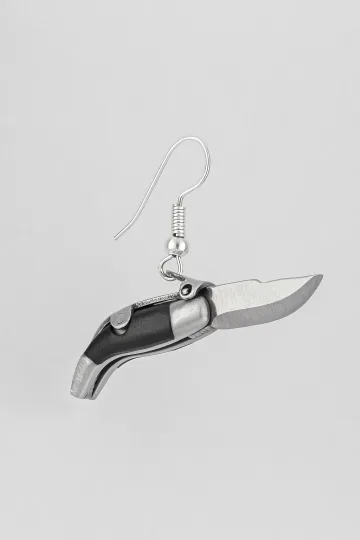
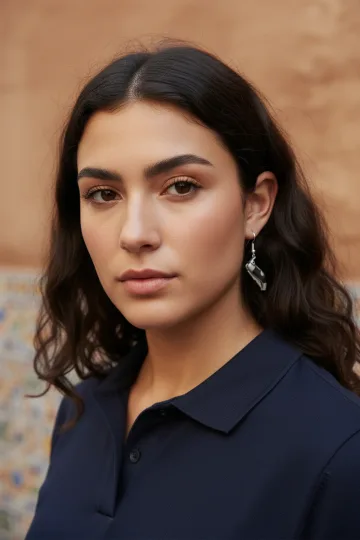
E per un'occasione speciale? Per un evento scelgo un pezzo artigianale o in piccola serie con carattere: una navaja in miniatura, uno smalto, un ciondolo d'autore. Quel dettaglio fa il solista, e consiglio di smorzare il resto.
Come mescolo i metalli senza esagerare? I metalli si mescolano bene quando i pezzi condividono un motivo: una forma, una finitura o uno spessore di linea, altrimenti il look si sfalda. Più il pezzo è importante, meno vicini vuole, un solo gioiello deciso batte una pila di piccoli. Gli incarnati freddi preferiscono argento e rodio, quelli caldi oro e ottone dorato.
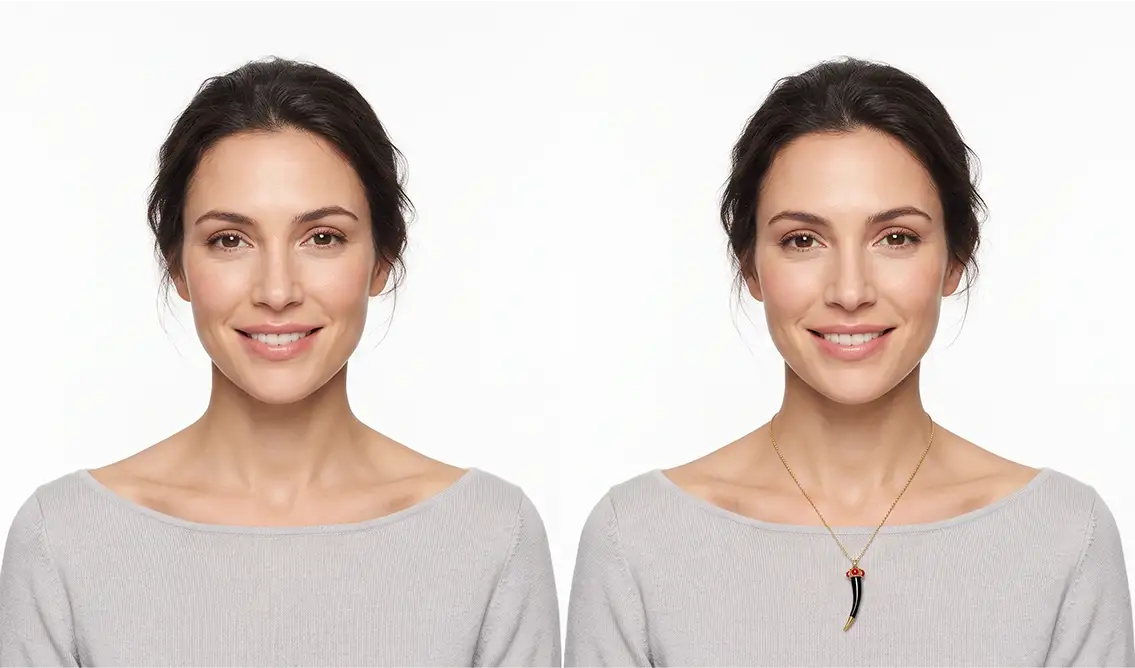
Accendi la fotocamera, scegli orecchini, un pendente o un anello, e vedrai il gioiello su di te in tempo reale.
Cambi modello con un tocco.
Tutto avviene nel browser: nessuna foto o video viene caricato.
Fase 2: la creazione dello stampo
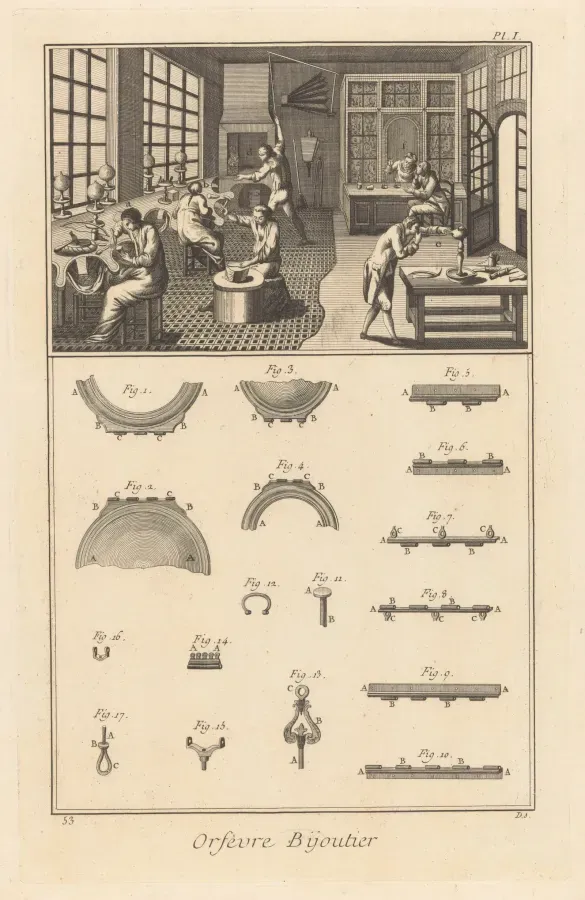
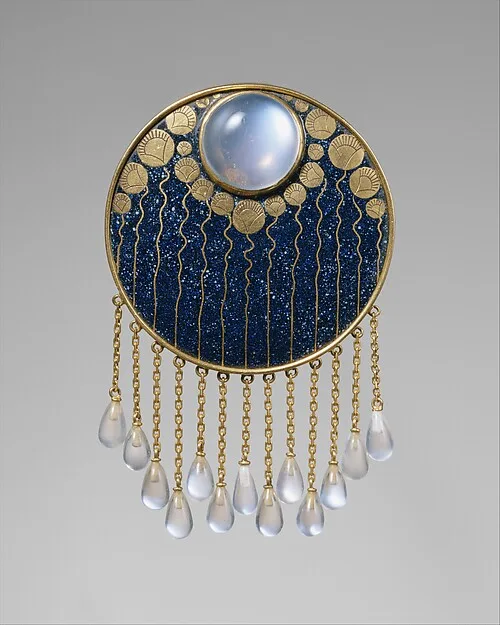
La fusione a cera persa
Il metodo più diffuso di fabbricazione di gioielli. Ha 5.000 anni ed è ancora attuale. Il principio: si crea un modello in cera, si forma un guscio di gesso attorno, la cera viene fusa e il metallo liquido viene versato nel vuoto.
Passo 1: Il modello in cera. Si usa una copia in cera stampata in 3D, oppure un modello viene scolpito a mano da un blocco di cera. Il modello in cera è una replica esatta del futuro pezzo in metallo.
Passo 2: L'albero in cera. Più modelli in cera vengono attaccati a un'asta in cera, come rami a un tronco. Questo permette di fondere decine di pezzi alla volta. L'asta diventa il canale di colata attraverso cui il metallo scorrerà.
Passo 3: Il rivestimento. L'albero in cera viene posto in un cilindro e ricoperto con un composto di gesso speciale (rivestimento). Il gesso indurisce attorno alla cera, creando un negativo preciso.
Passo 4: La deceratura. Il cilindro viene posto in un forno a 700-800 gradi. La cera fonde e defluisce, lasciando un vuoto nel gesso. Da qui il nome "cera persa." La cera è persa, ma la sua forma è preservata nel gesso.
Passo 5: La colata del metallo. Il metallo fuso (acciaio, argento, oro: a seconda del pezzo) viene versato nel cilindro caldo. Il metallo riempie ogni vuoto lasciato dalla cera. Sotto forza centrifuga o sotto vuoto, il metallo penetra nei minimi dettagli della forma.
Passo 6: Raffreddamento ed estrazione. Il cilindro si raffredda. Il gesso viene rotto. All'interno c'è un "albero" metallico con i pezzi sui suoi rami. Vengono tagliati dalle materozze, e ogni pezzo passa alla finitura.
Ad Arezzo, il distretto orafo più grande d'Europa, centinaia di aziende usano esattamente questo metodo ogni giorno. La zona industriale di San Zeno ospita laboratori che vanno dalla produzione di massa alla piccola serie artigianale. A Valenza Po, nel Piemonte, il focus è sulla gioielleria di alta gamma. Qui si producono pezzi per le maison di lusso di tutto il mondo. A Vicenza, la Fiera di Vicenzaoro è il punto d'incontro mondiale del settore, due volte l'anno.
Lo stampaggio
Per gli elementi piatti (maglie di catena, ciondoli piatti, dischi), si usa lo stampaggio. Un foglio di metallo viene posto tra due parti di uno stampo (matrice e punzone), e una pressa ritaglia la forma in una frazione di secondo.
Lo stampaggio è più veloce e meno costoso della fusione ma limitato a forme semplici. I pezzi scultorei e tridimensionali non possono essere stampati.
La forgiatura e il lavoro manuale
Il metodo tradizionale: un artigiano prende un pezzo di metallo e lo modella con martelli, pinze e lime. È così che i gioielli vengono fatti da millenni, ed è ancora così che lavorano i maestri dell'alta gioielleria.
La forgiatura a mano dà carattere: leggere irregolarità, segni di martello, unicità in ogni pezzo. Ma è lento, costoso e imprevedibile. Per la produzione di massa è impraticabile. Per i pezzi unici è l'unico approccio giusto.
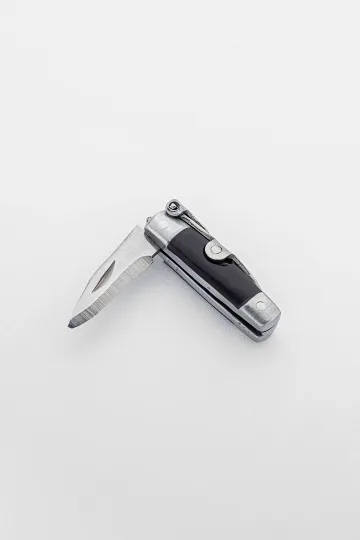
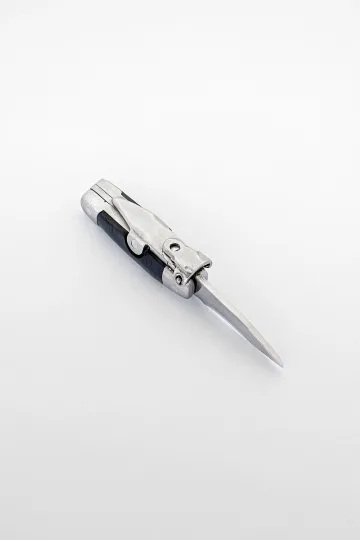
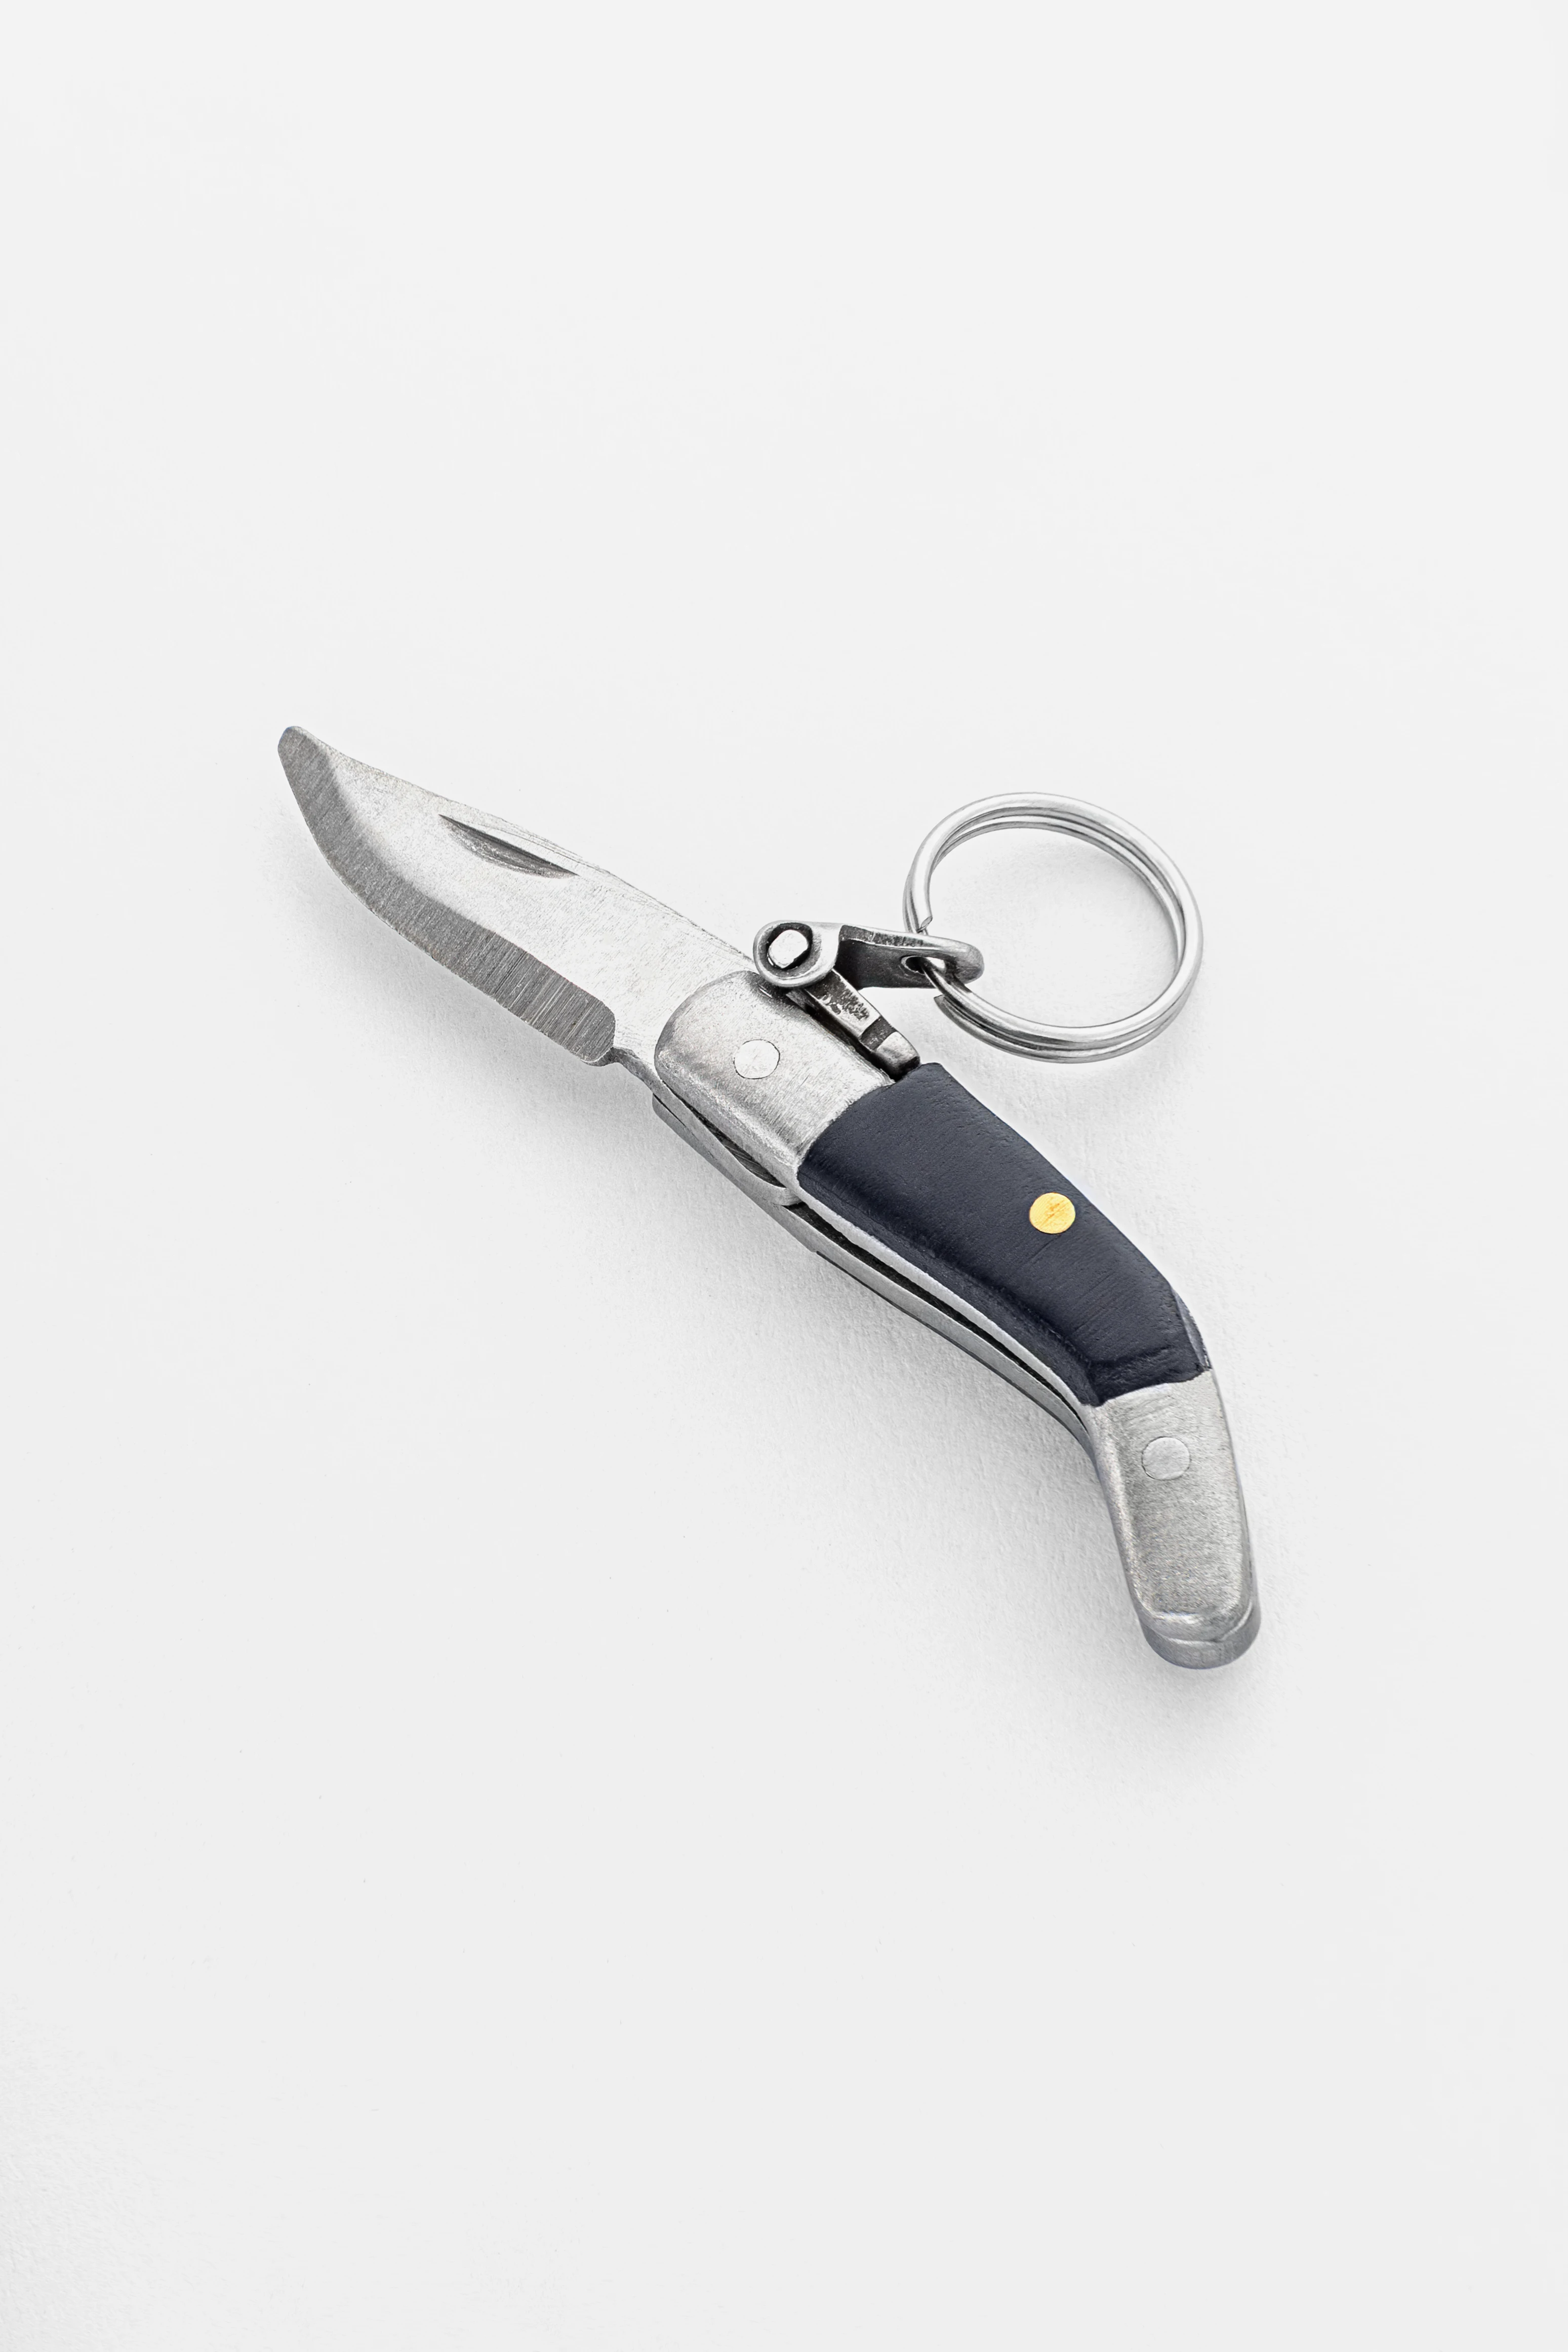
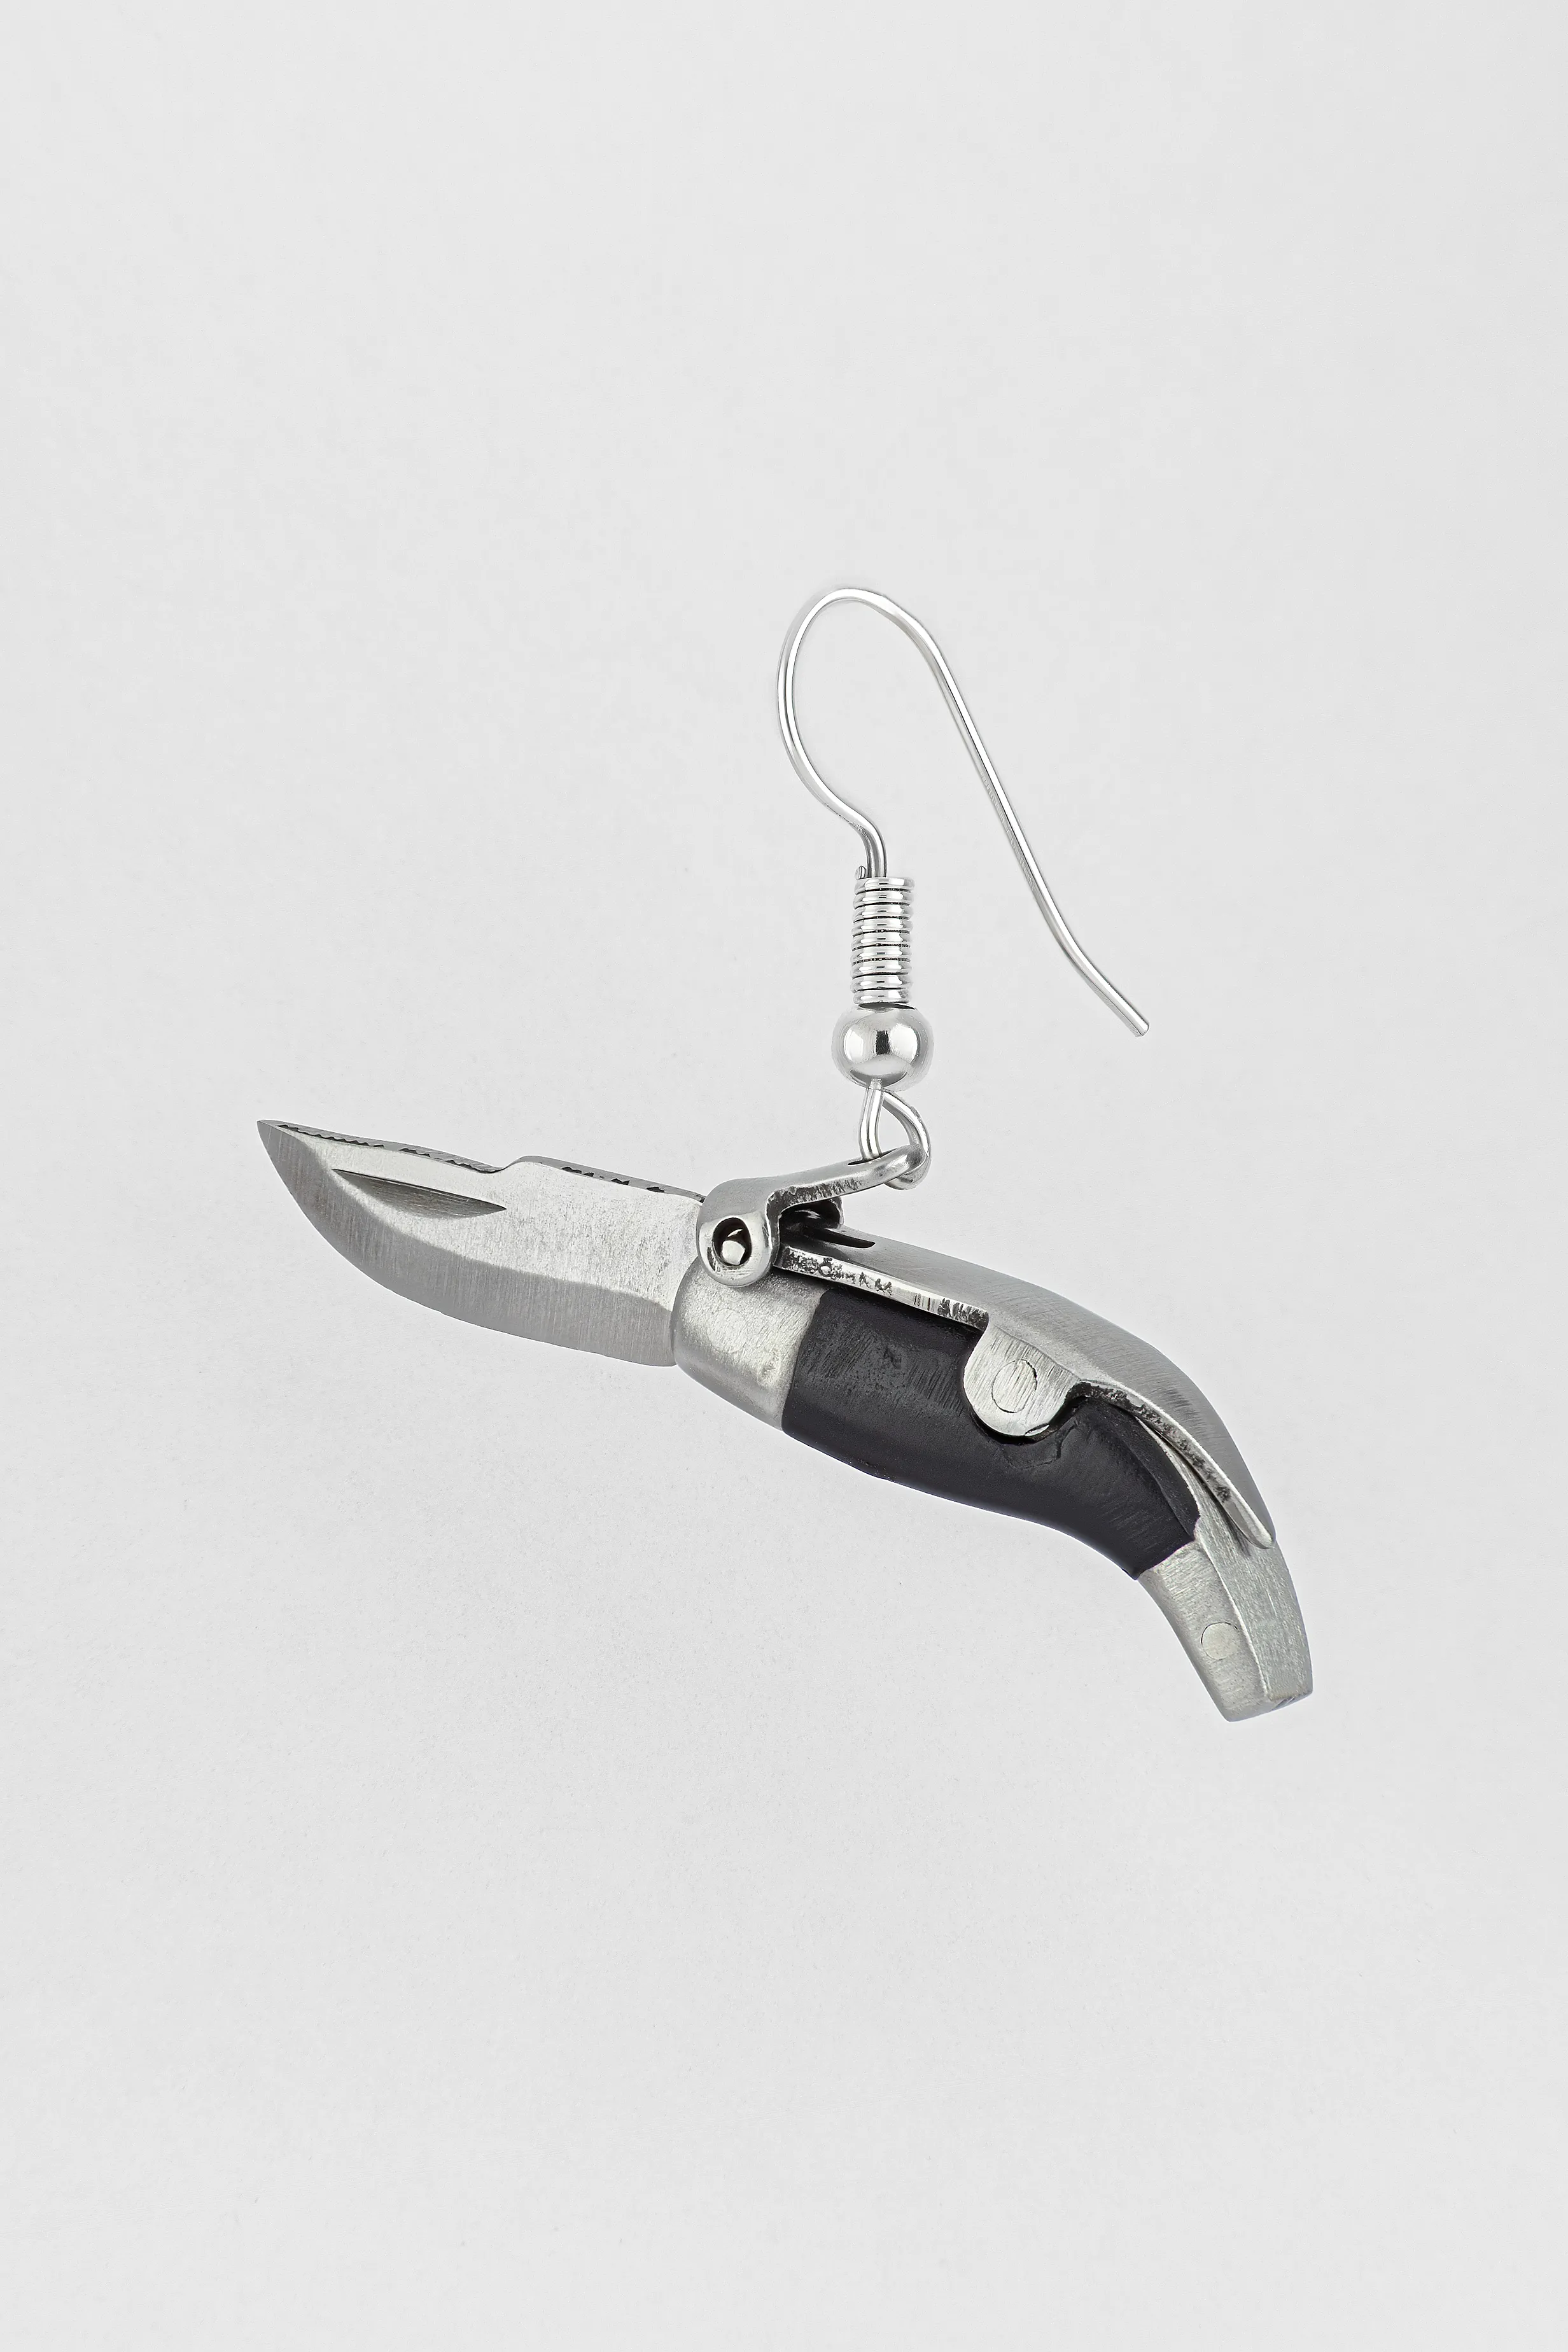
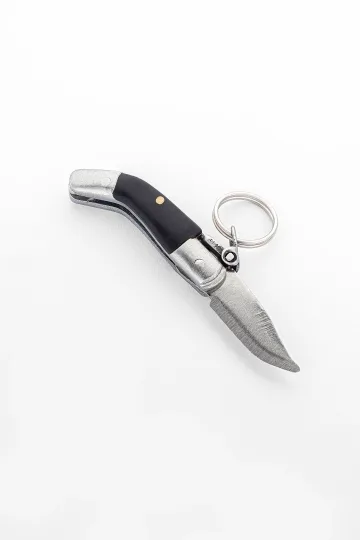
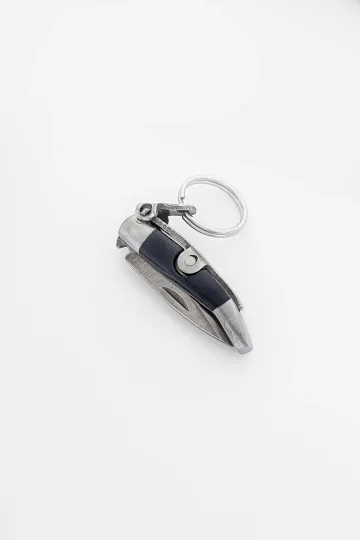
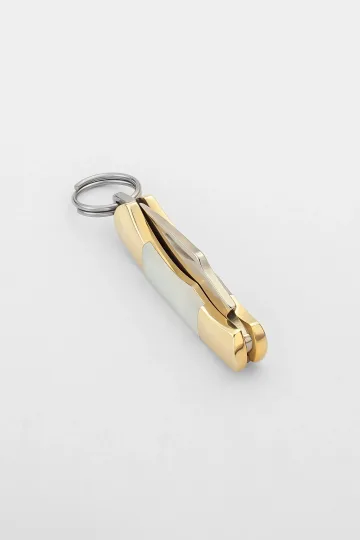
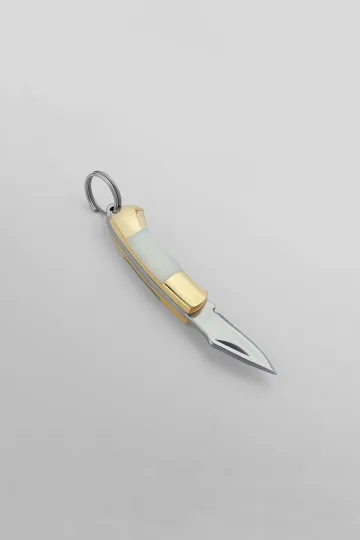
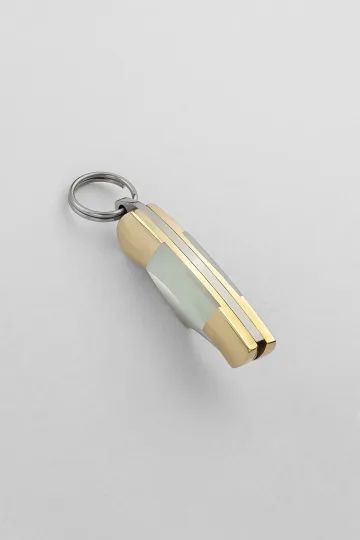
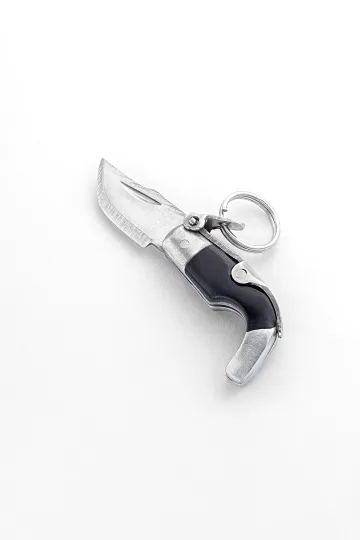
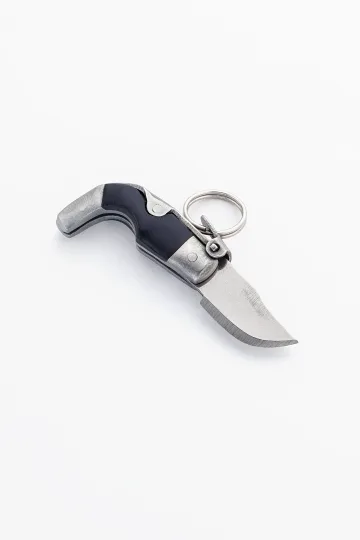
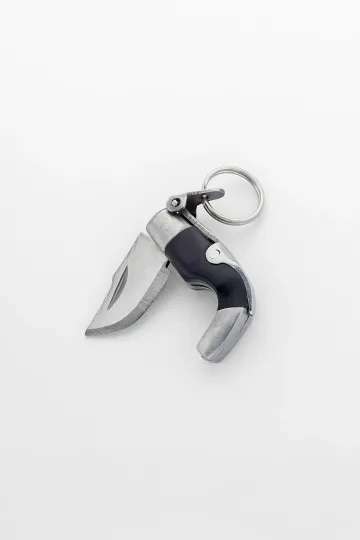
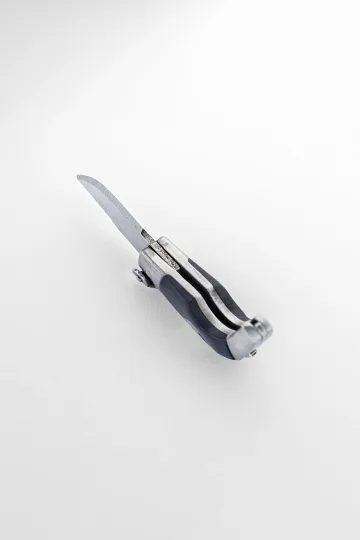
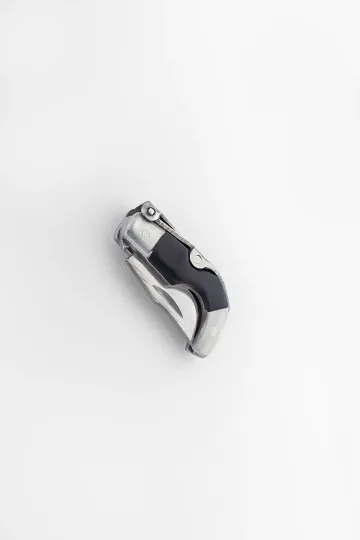
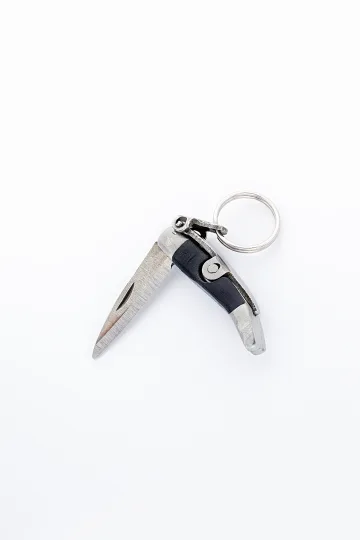
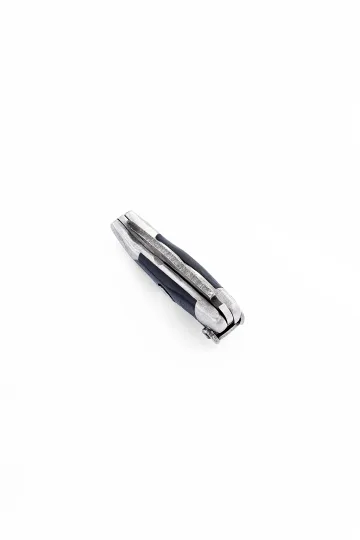
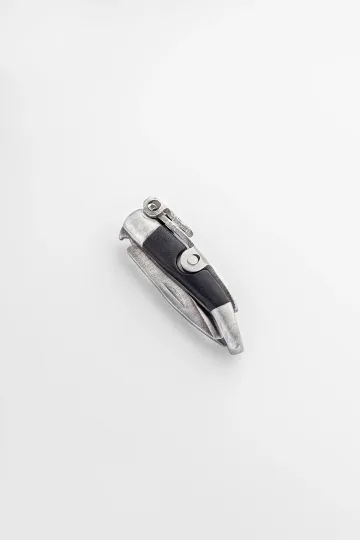
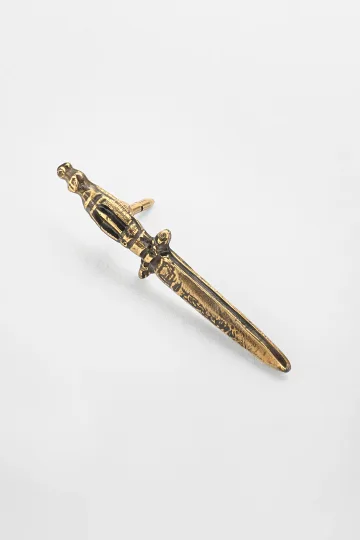
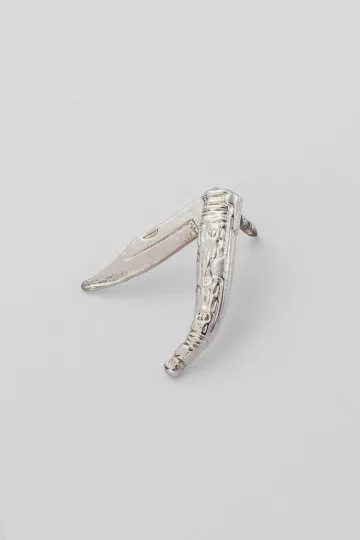
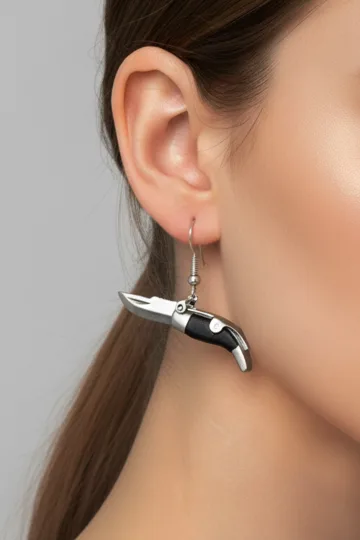
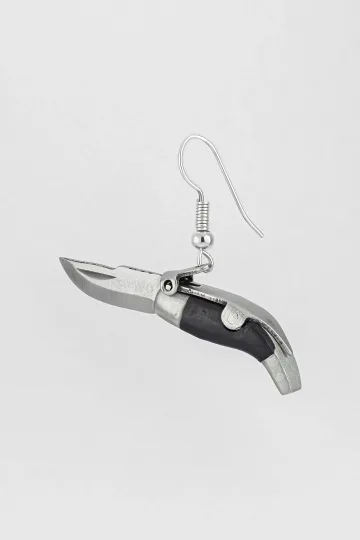
Le navajas spagnole della collezione Forja Espanola di Zevira sono fabbricate attraverso forgiatura tradizionale in laboratori ad Albacete. Ogni coltello miniatura è forgiato a mano, con una vera cerniera che si apre e si chiude. Non è fusione, non è stampaggio. È arte fabbrile adattata alla scala del gioiello.
Filigrana e granulazione
Due tecniche di formatura che in Italia hanno raggiunto un livello che pochi altri paesi hanno eguagliato, e che nessuna macchina ha ancora imparato a rifare da sola.
La filigrana parte da un filo sottilissimo, trafilato fino a frazioni di millimetro, poi attorcigliato, appiattito e piegato in volute che vengono saldate tra loro. Il risultato è un tessuto di metallo pieno di vuoti, leggerissimo rispetto al volume che occupa. In Italia la filigrana ha due capitali. Campo Ligure, in provincia di Genova, dove la lavorazione è documentata dal Settecento e dove esiste un museo dedicato a questa sola tecnica. E la Sardegna, dove la fede sarda, l'anello nuziale a nido d'ape, si costruisce ancora avvolgendo il filo attorno a un'anima e fissando i granuli uno per uno. Più dettagli nella guida alla filigrana.
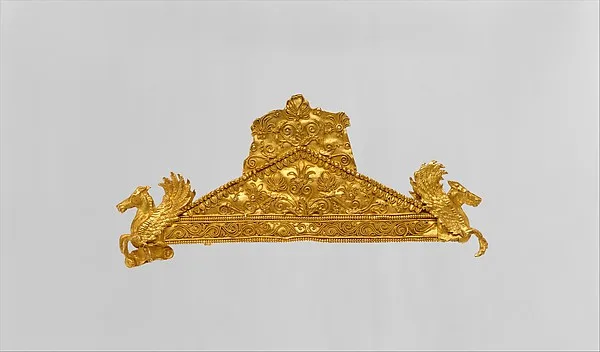
La granulazione è ancora più antica. Gli orafi etruschi, tra il VII e il III secolo avanti Cristo, decoravano le superfici con sfere d'oro grandi come un granello di polvere, alcune sotto i due decimi di millimetro, fissate senza saldatura visibile e senza eccesso di lega attorno al punto di contatto. La tecnica si perse per secoli, e la sua ricostruzione, tentata a più riprese dagli orafi di Roma e di Firenze nell'Ottocento, resta uno dei grandi esercizi di archeologia sperimentale del mestiere. Oggi si esegue con leghe eutettiche e forni a temperatura controllata, ma il principio è quello di Vetulonia e Cerveteri: il granulo aderisce perché il punto di contatto fonde prima del resto del metallo.
Perché tutto questo riguarda chi compra: filigrana e granulazione non si possono fondere in stampo. Se un pezzo le presenta davvero, dietro c'è una mano. Se invece la trama è morbida, arrotondata e tutti i granuli sono identici al decimo di millimetro, quasi certamente si tratta di una fusione che imita l'effetto, e va valutata per quello che è, non per quello che sembra.
Fase 3: il trattamento superficiale
Un pezzo estratto dal suo stampo ha un aspetto grezzo. Granuloso, con segni di materozze, bave e irregolarità. È lontano da un ciondolo scintillante.
Taglio e limatura
Le materozze (dove il pezzo era attaccato all'"albero") vengono tagliate con le tronchesi e limate. Le bave vengono rimosse con lime e frese. I bordi taglienti vengono arrotondati. In questa fase il pezzo prende la sua forma propria ma rimane opaco e ruvido.
Il buratto (tumbling)
I pezzi vengono posti in un barile con media abrasivi speciali (ceramica, plastica o pallini d'acciaio) e acqua. Il barile ruota per ore. I media consumano dolcemente le imperfezioni, lisciano la superficie e iniziano a creare una lucentezza.
Il buratto funziona come l'erosione naturale di un fiume: l'acqua e i ciottoli trasformano massi angolari in ciottoli lisci. Solo più velocemente.
La lucidatura
Dopo il buratto viene la lucidatura a mano o a macchina. Una ruota di lucidatura con un composto (ossido di cromo, ossido di alluminio o pasta diamantata) porta la superficie a una finitura a specchio.
La lucidatura non è solo "rendere brillante." È l'eliminazione di micro-graffi invisibili all'occhio ma percepibili dalla luce. Una superficie perfettamente lucidata riflette la luce come uno specchio, senza diffusione. Per questo i gioielli di qualità brillano "in profondità" mentre i pezzi economici sembrano "velati."
Tipi di finitura:
- Specchio (lucidato). Brillantezza massima. La finitura classica.
- Satinato (opaco). La superficie è leggermente testurizzata, la luce si diffonde dolcemente. Moderno, sobrio.
- Spazzolato. Linee parallele sottili sulla superficie. Carattere industriale, maschile.
- Testurizzato (martellato). Segni di martello o stampo. Aspetto artigianale, fatto a mano.
In Italia, la qualità della finitura è un punto d'onore. Gli artigiani di Valenza passano ore a lucidare un singolo pezzo. La finitura italiana è riconosciuta nel mondo come punto di riferimento.
Carica la foto di un animale, una persona o un oggetto: costruiamo il modello 3D e lo fondiamo in peltro con fusione a mano.
Fase 4: il rivestimento
Non tutti i gioielli vengono rivestiti, ma molti sì. Il rivestimento può essere funzionale (protezione dalla corrosione), decorativo (cambio di colore) o entrambi.
Galvanostegia
Il pezzo viene immerso in una soluzione contenente ioni metallici e collegato a una corrente elettrica. Gli ioni si depositano sulla superficie, creando uno strato sottile e uniforme.
- Rodiatura. Un rivestimento di rodio (un metallo bianco argenteo del gruppo del platino). Rende l'argento più brillante e lo protegge dall'ossidazione. Trattamento standard per i gioielli in argento.
- Doratura. Uno strato d'oro su argento, acciaio o ottone. Più dettagli nella guida alla doratura.
- Ossidazione (annerimento). Scurimento intenzionale dell'argento per creare un effetto antico o per enfatizzare il rilievo.
PVD (Physical Vapour Deposition)
Il pezzo viene posto in una camera a vuoto dove del metallo (titanio, zirconio) viene evaporato e depositato sulla superficie come uno strato ultra-sottile ma incredibilmente duro.
Il rivestimento PVD è 5-10 volte più duro della galvanostegia. Non si consuma per attrito, non si graffia facilmente e non si ossida. Per questo i brand di orologi sono passati al PVD per le casse nere e dorate.
Smaltatura
Applicazione di un rivestimento in vetro colorato (smalto a caldo) o in polimero (smalto a freddo) su aree specifiche del pezzo. Più dettagli nella guida alla cura dello smalto.
Fase 5: L'incastonatura
Se il design prevede pietre (zirconi cubici, cristalli, pietre semipreziose), vengono incastonate dopo la lucidatura e il rivestimento.
Incastonatura a griffe
La pietra è tenuta da 4-6 "griffe" metalliche piegate sul bordo della pietra. L'incastonatura più comune per le pietre rotonde. Massimo accesso della luce alla pietra per massima brillantezza.
Incastonatura a castone (chiusa)
La pietra è circondata da un bordo metallico continuo che percorre l'intero perimetro. Opzione più protettiva: la pietra non si impiglierà nei tessuti e non cadrà per un urto. Ma meno luce entra nella pietra, rendendola leggermente meno brillante.
Pave
Molteplici piccole pietre incastonate vicine in modo che il metallo sia appena visibile. Ogni pietra è tenuta da minuscole sfere metalliche. Il risultato è una superficie tempestata di scintillio.
Incastonatura a binario
Le pietre sono poste in un binario (scanalatura) nel metallo senza griffe individuali. Le pietre sono in fila, tenute dalle pareti del binario. Usata spesso nei bracciali tennis e nelle fedi d'eternità.
Recensioni dei clienti
Zevira è una gioielleria vera. Pagamenti, spedizioni e ringraziamenti di clienti reali.
🥰🥰🥰 gracias
Ok, ¡gracias! 🙂
Fase 6: L'assemblaggio
Molti gioielli sono composti da più componenti: ciondolo più asola di sospensione più anellino. Orecchini: base più gancio o perno. Bracciale: maglie più chiusura.
L'assemblaggio è l'unione di tutte le parti. Gli anellini vengono saldati. I ganci vengono fissati. Le chiusure vengono avvitate o pressate in posizione. In questa fase il pezzo diventa funzionale: può essere indossato, allacciato, appeso.
Le chiusure sono un elemento critico. Un bel ciondolo su una chiusura inaffidabile è un ciondolo perso. La chiusura a moschettone è la più affidabile per le catene. Un perno con farfallina in silicone o metallo è lo standard per gli orecchini.
Fase 7: il controllo qualità
Ogni pezzo (in una produzione seria) subisce un'ispezione finale.
Ispezione visiva. Lente o microscopio. Si cercano: graffi, bave dimenticate, lucidatura irregolare, smalto scheggiato, pietre mal incastonate.
Ispezione funzionale. Le chiusure si aprono e si chiudono? La cerniera funziona? L'anello aggancia la pelle? Gli orecchini pendono in modo uniforme? La catena si attorciglia?
Ispezione del peso. Il peso corrisponde alle specifiche? Troppo leggero significa che le pareti potrebbero essere più sottili dello standard. Troppo pesante significa eccesso di metallo, fusione non corretta.
Tasso di scarto. Nella produzione di gioielli, un tasso di scarto normale è del 5-15 %. I pezzi scartati vengono fusi e vanno nel lotto successivo. Il metallo non è perso. Il tempo e il lavoro sì.
In Italia, il sistema dei marchi e dei punzoni aggiunge un ulteriore livello di controllo qualità per i metalli preziosi. Il punzone con la stella a cinque punte (per l'oro), il punzone con il profilo del fascetto littorio storico (per l'argento) e altri identificano il produttore e certificano il titolo del metallo. Più informazioni nella guida ai punzoni.



Produzione di massa vs artigianale
Produzione di massa
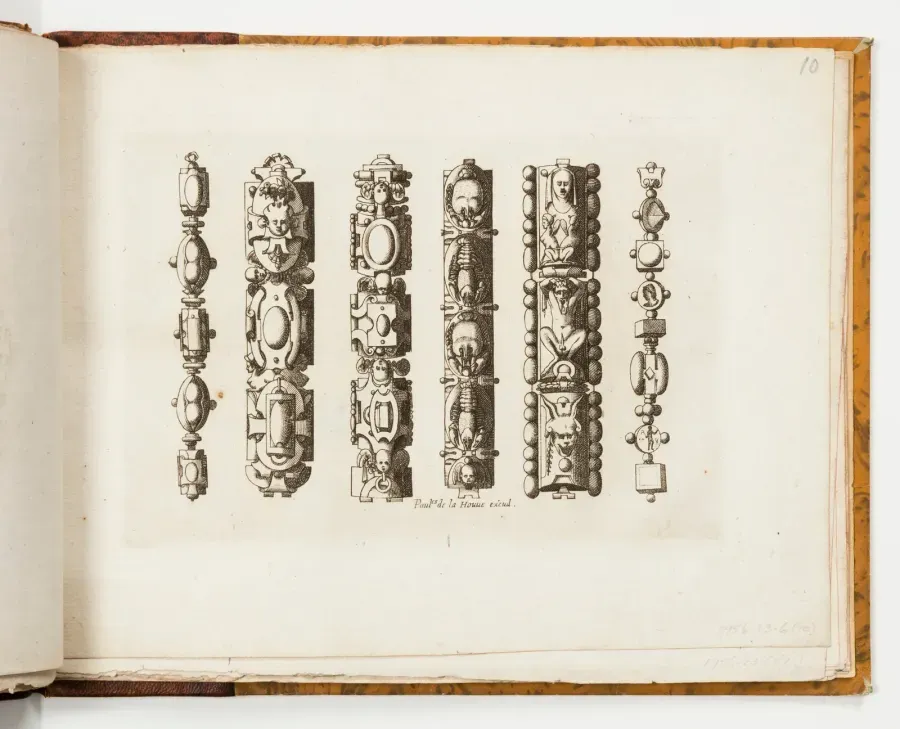
Migliaia di copie di un singolo design. Dal CAD alla fusione, al buratto, alla lucidatura, al rivestimento, all'assemblaggio, all'ispezione. Un nastro trasportatore ottimizzato al minuto per operazione. Ogni pezzo identico. Il prezzo scende con il volume.
La maggior parte dei gioielli che vedete nei negozi e online sono prodotti in massa. E non c'è niente di male. Produzione di massa non significa "cattivo." Significa "riproducibile." La qualità dipende dagli standard della fabbrica, non dal metodo.
Artigianale
Un artigiano, un pezzo. Lavoro manuale dall'inizio alla fine. Ogni pezzo unico, con leggere variazioni. Il prezzo è più alto perché il tempo dell'artigiano è costoso, e ogni minuto è dedicato a un singolo pezzo.
Le botteghe di Ponte Vecchio a Firenze, gli atelier di Valenza Po, i laboratori del centro storico di Vicenza ospitano decine di artigiani indipendenti che lavorano ancora così. Ogni pezzo porta l'impronta del suo creatore. In Italia, l'artigiano orafo non è un operaio. È un maestro, con un titolo che si guadagna in anni di apprendistato.
Piccole serie
La giusta via di mezzo. 50-500 copie di un singolo design. La fusione viene usata (come nella produzione di massa), ma la finitura può includere elementi manuali. Un buon equilibrio tra prezzo e carattere.
Come il metodo influenza il prezzo
Il costo di un gioiello è composto da:
- Materiale (30-50 % nella produzione di massa, 15-25 % nell'artigianato). Il metallo costa uguale, ma il lavoro manuale richiede più tempo, e i costi di manodopera dominano.
- Manodopera (20-30 % nella produzione di massa, 50-70 % nell'artigianato). Fonditore, lucidatore, assemblatore, ispettore: ciascuno spende minuti su ogni pezzo. Un maestro orafo spende ore.
- Pietre (se presenti). I costi delle pietre variano di ordini di grandezza: lo zircone cubico costa centesimi, uno zaffiro naturale costa una fortuna.
- Attrezzature e spese generali (10-20 %). Forni, camere a vuoto, macchine per lucidare, affitto, elettricità.
- Design e sviluppo (5-10 %). Ammortamento dei costi di modellazione CAD, prototipazione e revisione.
Quando pagate un gioiello, non pagate solo del metallo. Pagate ogni persona e ogni macchina che l'ha toccato.
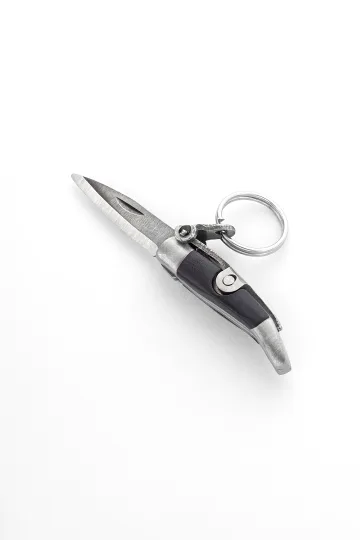
Ciondolo navaja CAPAORA mini
La navaja spagnola del XVIII secolo in miniatura: 40 mm di acciaio inossidabile, un vero meccanismo pieghevole e la chiusura Palanquilla con il suo clic. Un regalo accessibile da ricordare.
Autentico · Spedizione dalla Spagna · Reso 14 giorni
Materiali: di cosa sono fatti i gioielli
Acciaio inossidabile 316L
Una lega di ferro, cromo (16-18 %), nichel (10-14 %) e molibdeno (2-3 %). La "L" sta per Low carbon (basso carbonio), che rende l'acciaio più resistente alla corrosione.
Il 316L è usato in strumenti chirurgici, impianti e attrezzature marine. In gioielleria è usato perché non si ossida, non arrugginisce, non causa reazioni allergiche nella maggior parte delle persone e costa una frazione del prezzo dell'argento.
Argento 925
92,5 % di argento puro più 7,5 % di altri metalli (di solito rame). L'argento puro (999) è troppo morbido per la gioielleria: si ammacca, si graffia e si deforma. Il rame aggiunge resistenza. Più dettagli nella guida all'argento 925.
Oro
L'oro puro (24 carati) è morbido. Per la gioielleria viene legato:
- 18 carati (75 % d'oro): premium, colore ricco. Lo standard italiano.
- 14 carati (58,5 % d'oro): equilibrio tra resistenza e colore
- 9 carati (37,5 % d'oro): standard minimo in alcuni paesi
In Italia, l'oro 18 carati (750 millesimi) è lo standard di riferimento. È il titolo più diffuso, quello che gli italiani considerano "vero oro." Il 14 carati esiste ma è meno comune che in altri paesi. Quando un italiano dice "oro," intende 18 carati. Tutto il resto richiede una specificazione.
Ottone
Una lega di rame (60-70 %) e zinco (30-40 %). Economico, facile da lavorare, di colore dorato. Svantaggi: si ossida (diventa verde), può contenere nichel (rischio allergia), lascia segni sulla pelle. Più dettagli nella guida alla pelle verde.
Titanio
Leggero, incredibilmente resistente, completamente ipoallergenico. Usato in aviazione, medicina e gioielleria per persone con allergie. Difficile da lavorare (richiede attrezzature specializzate), quindi più costoso dell'acciaio ma significativamente meno costoso dell'oro.
Le catene: una storia a parte
Le catene meritano una sezione a sé perché la loro fabbricazione è fondamentalmente diversa da quella dei ciondoli e degli anelli.
Tessitura meccanica
Macchine specializzate formano il filo in maglie e le uniscono a velocità notevole, fino a 600 maglie al minuto. Ancora, grumetta, rolo, veneziana: tutte vengono prodotte su macchine diverse.
Dopo la tessitura, la catena passa attraverso: saldatura (ogni maglia viene saldata perché non si apra), laminazione (se le maglie devono essere appiattite, come nella grumetta), taglio diamantato (se servono sfaccettature per catturare la luce), lucidatura e buratto.
La qualità di una catena si definisce dalla saldatura. Le catene economiche non sono saldate: le maglie sono semplicemente piegate. Si rompono al primo strattone serio. Le catene di qualità hanno ogni maglia saldata. Più sui tipi di catene nella guida ai tipi di catene.
Tessitura manuale
Esiste per i tipi di catene complesse che le macchine non possono replicare: bizantina, persiana, cotta di maglia. L'artigiano collega ogni maglia a mano. Lento, meticoloso, costoso. Ma il risultato è una texture e un carattere che nessuna macchina può riprodurre.
Lunghezza e chiusura
La catena viene tagliata alla lunghezza richiesta e dotata di chiusura. Il moschettone è il sistema più affidabile. L'anellino a molla va bene sulle catene sottili, dove un moschettone risulterebbe sproporzionato. Il T-bar, la barretta che passa dentro un anello, è decorativo ma tiene meno.
La chiusura è il punto più vulnerabile di una catena. La maggior parte dei ciondoli persi non si perde perché la catena si è spezzata, ma perché la chiusura si è aperta da sola. Su una catena fatta bene il moschettone chiude con uno scatto secco, senza gioco laterale, e la molla torna in posizione anche dopo cinquanta aperture. Su una catena economica la molla si ammorbidisce nel giro di poche settimane e la linguetta comincia a restare socchiusa.
Le lunghezze standard in Italia si contano in centimetri: 40, 45, 50, 55, 60. Il 45 è la misura più venduta perché cade poco sotto la clavicola su quasi tutte le corporature, e regge bene sia un ciondolo piccolo sia uno importante. Più dettagli nella guida alla lunghezza della catena.
Lascia la tua email, ti inviamo il codice sconto. Niente spam, cancellazione con un clic.
Il codice arriva via email, valido sul primo ordine.
Gli anelli: le sfumature della produzione
La gamma delle misure
Un anello non si produce in una taglia sola. In Italia la misura si esprime in millimetri di circonferenza interna secondo un sistema tutto suo: la misura 14 corrisponde a 54 millimetri di circonferenza, la 16 a 56, la 20 a 60, e la scala commerciale copre in genere dalla 8 alla 30. Il sistema italiano è diverso da quello francese, da quello britannico e da quello statunitense, e la conversione va fatta con una tabella, mai a occhio.
Per gli anelli di fusione ogni misura richiede il suo modello in cera e il suo stampo. Per le fedi lisce si parte da un tubo di metallo trafilato, che viene tagliato e finito misura per misura. È il motivo per cui una collezione di anelli costa in sviluppo molto più di una collezione di ciondoli: un ciondolo ha una taglia unica, un anello ne ha venti, e ognuna va modellata, fusa, rifinita e controllata a parte.
Il comfort fit
La superficie interna di un anello può essere piatta (profilo standard) o bombata (comfort fit). La versione bombata riduce la superficie di contatto con il dito e fa scorrere l'anello sulla nocca senza forzare. A parità di misura si sente più leggero e meno stretto, cosa che conta soprattutto d'estate, quando le dita si gonfiano di mezza misura senza avvisare.
Il comfort fit consuma più metallo e più tempo di lavorazione, perché il profilo interno va tornito e lucidato in un passaggio dedicato. Sulle fedi italiane larghe, dai quattro millimetri in su, è ormai lo standard di fatto: su una fascia stretta la differenza si sente poco, su una fascia larga cambia completamente la giornata di chi la porta.
La modifica di misura
Argento e oro si possono allargare o stringere di mezza misura o di una misura intera, con un lavoro di taglio, aggiunta o rimozione di metallo e risaldatura, seguito da rilucidatura del punto di intervento. L'acciaio inossidabile praticamente non si modifica, è troppo duro e la saldatura resterebbe visibile. Il titanio non si modifica affatto. Se la misura è sbagliata su acciaio o titanio, l'anello si cambia, non si aggiusta, e questo va chiesto prima di comprare, non dopo.
Non si modificano quasi mai nemmeno gli anelli con pietre su tutta la circonferenza, perché ogni sede è calibrata sulla pietra che contiene e allargare il cerchio significa allargare anche le sedi. Più dettagli nella guida alle misure degli anelli e nella guida per allargare un anello.
Gli orecchini: considerazioni specifiche
I perni ipoallergenici
Il perno di un orecchino attraversa il foro, quindi il metallo resta a contatto diretto con il tessuto vivo per ore. Se il perno contiene nichel, in una persona sensibile la reazione è quasi garantita: rossore, prurito, in certi casi il foro che smette di chiudersi. Per questo i perni si fanno in titanio, in acciaio chirurgico o in argento rodiato, mentre la parte decorativa può essere di qualsiasi metallo, perché non entra nel foro.
La normativa europea fissa un limite al rilascio di nichel per gli oggetti a contatto prolungato con la pelle, e per gli oggetti inseriti in un piercing il limite è più severo ancora. Un produttore serio conserva il certificato del fornitore della lega e lo mostra su richiesta. Più dettagli nella guida all'allergia al nichel.
L'equilibrio
Un orecchino deve pendere dritto. Se il baricentro è spostato, ruota su sé stesso o resta storto, e da lontano si nota prima di qualsiasi dettaglio del disegno. In fase di progetto si calcolano il peso di ogni elemento e la posizione del punto di sospensione, spostandolo di frazioni di millimetro finché il pezzo si allinea da solo.
Sembra un dettaglio da nulla, e invece l'equilibrio è una delle cause più frequenti di revisione del prototipo. Un pendente lungo perfetto sullo schermo può girarsi di trenta gradi appena lo si appende, e a quel punto tocca rifare il modello, non piegare il gancio. Più dettagli nella guida agli orecchini a goccia.
Perni o monachelle
Il perno con farfallina o con chiusura a pressione è il sistema più sicuro: l'orecchino resta fermo e non cade. La monachella francese è più leggera, l'orecchino pende libero e si muove bene con il passo, ma può sfilarsi quando ci si china o ci si toglie un maglione. La scelta è un compromesso tra sicurezza ed estetica, e dipende più dalla giornata che dal gusto.
Esiste una terza via, la chiusura a clic, dove l'archetto si aggancia dentro un piccolo scatto sul retro. In lavorazione costa di più, perché richiede una tolleranza minima tra le due parti e una molla calibrata, ma tiene come un perno e si muove come una monachella.
Produzione sostenibile: il nuovo standard
L'industria della gioielleria non è stata storicamente un modello di sostenibilità. L'estrazione dell'oro inquina i corsi d'acqua. L'estrazione del diamante distrugge ecosistemi.
Ma la situazione sta cambiando.
Metalli riciclati. Un numero crescente di produttori usa oro e argento riciclati. Il metallo non perde nulla nel riciclaggio: l'oro rifuso è fisicamente identico all'oro "nuovo."
Pietre di laboratorio. La moissanite e i diamanti di laboratorio sono chimicamente identici a quelli naturali ma senza distruggere la terra. Più dettagli nella guida moissanite vs diamante di laboratorio.
Durabilità come sostenibilità. Un gioiello in acciaio inossidabile indossato per 10 anni è più sostenibile di dieci in plastica buttati ogni stagione. La migliore decisione "green" è comprare cose che durano.
Cosa distingue l'economico dal pregiato
Due ciondoli su un bancone si assomigliano. Uno costa quanto un pranzo, l'altro quanto dieci pranzi. La differenza non è nel design. È nel processo.
Finitura
Un ciondolo economico viene lucidato rapidamente, una passata sola. La superficie brilla, ma guardando da vicino si vedono micro-graffi, irregolarità, zone opache. Un ciondolo di qualità viene lucidato in più fasi, dall'abrasivo grosso al fine, finendo con pasta diamantata. La superficie è a specchio, profonda, "liquida." La differenza è visibile a occhio nudo, se sapete dove guardare.
Fusione
Fusione economica significa raffreddamento rapido e trattamento sotto vuoto minimo. All'interno del pezzo ci può essere porosità (microbolle d'aria) che indebolisce il metallo. Fusione di qualità significa raffreddamento lento, vuoto profondo, nessuna porosità.
Rivestimento
Doratura economica: flash plating, meno di 0,175 micron. Si consuma in settimane. Qualità: 1-2,5 micron, dura mesi o anni. PVD: 3-10 anni. Più dettagli nella guida alla doratura.
Assemblaggio
Assemblaggio economico: gli anellini non sono saldati (si apriranno), le chiusure hanno gioco, gli orecchini sono storti. Assemblaggio di qualità: ogni elemento è calibrato, saldato, ispezionato. La chiusura scatta con una resistenza netta, senza dondolare. Gli orecchini pendono dritti quando li si appende uno accanto all'altro.
Controllo qualità
Produzione economica: l'ispezione è casuale, un pezzo ogni dieci, oppure non esiste affatto e il primo controllore è il cliente. Produzione di qualità: l'ispezione è pezzo per pezzo, ogni gioiello passa tra le mani di un addetto con la lente, e lo scarto non arriva mai alla scatola.
Il costo di questo passaggio è invisibile nel prodotto e visibilissimo nel prezzo. Ispezionare mille pezzi uno alla volta significa pagare ore di lavoro che non aggiungono niente di percepibile al gioiello finito, ma tolgono di mezzo quello con la griffa storta, la lucidatura saltata sul retro o l'anellino aperto di due decimi. Chi vende con un tasso di reso basso di solito paga quelle ore. Chi non le paga se le ritrova indietro sotto forma di resi.
La geografia della produzione
Italia
L'Italia è al centro della produzione orafa mondiale, con tre poli principali:
Vicenza. Il distretto orafo vicentino è il più antico d'Italia. Qui si produce gioielleria che va dalla produzione industriale di qualità media all'alta gamma. La Fiera di Vicenzaoro, due volte l'anno, attira compratori da tutto il mondo. Il distretto impiega migliaia di persone e rappresenta una tradizione che risale al Medioevo.
Arezzo. Il più grande distretto orafo d'Europa per volume di produzione. La zona industriale di San Zeno ospita centinaia di aziende specializzate in catene, bracciali e produzione in serie di alta qualità. Arezzo è dove l'industria incontra l'artigianato: le macchine producono il volume, ma la finitura porta ancora il tocco umano.
Valenza Po. La capitale dell'alta gioielleria italiana. Qui si producono pezzi per le maison di lusso di tutto il mondo. I maestri valenzani sono tra i più ricercati del settore: la loro competenza nel sertissage, nella finitura a mano e nel design li rende partner indispensabili per brand che vendono in Place Vendome e su Fifth Avenue.
Torre del Greco. Il polo del corallo e del cammeo, sul golfo di Napoli, attivo da almeno il Settecento. Qui la materia prima non è metallo ma corallo e conchiglia, e la lavorazione resta quasi interamente manuale: l'incisore scava la conchiglia strato per strato con bulini finissimi, sfruttando i colori naturali degli strati per ottenere la figura chiara sul fondo scuro. Un cammeo di buona fattura richiede giorni, e un errore di pochi decimi di millimetro manda al macero l'intero pezzo, perché il materiale non si aggiunge. Nessuna macchina ha sostituito questo gesto, e le scuole di Torre del Greco restano tra i pochi posti al mondo dove lo si insegna in modo strutturato.
Accanto a questi quattro poli esiste una rete più diffusa: Firenze con la tradizione del Ponte Vecchio e delle botteghe dell'Oltrarno, Milano con gli atelier di incisione e la scuola del design, Napoli con l'oreficeria devozionale, la Sardegna con la filigrana. Il risultato è che in Italia una filiera completa, dal disegno alla lucidatura finale, si può chiudere entro poche decine di chilometri.
Francia
Parigi è la capitale della haute joaillerie. La Place Vendome ospita le grandi maison della gioielleria di lusso. La tradizione francese è più orientata al lusso estremo che alla produzione di volume.
Cina
Il più grande produttore mondiale di gioielli. Yiwu è la capitale della bigiotteria. Guangzhou e Shenzhen sono centri per la produzione di qualità superiore.
Spagna
Albacete è la capitale della coltelleria dal XV secolo. Le navajas spagnole sono un artigianato nazionale riconosciuto come patrimonio culturale. Zevira lavora con laboratori di Albacete per la collezione Forja Espanola, dove ogni coltello in miniatura passa tra le mani di un fabbro invece che dentro uno stampo. Oltre alla coltelleria, la Spagna è nota per la filigrana di Cordova e per la damaschinatura di Toledo, l'intarsio di fili d'oro dentro l'acciaio.
Regno Unito
Il Jewellery Quarter di Birmingham è un centro della produzione orafa britannica dagli anni Quaranta del Settecento. Nel periodo di massima attività dava lavoro a oltre trentamila persone e produceva un terzo di tutta la gioielleria fabbricata in Gran Bretagna. Oggi ospita ancora più di quattrocento attività, dalle manifatture strutturate agli artigiani indipendenti che lavorano in botteghe passate di generazione in generazione.
Sheffield ha dato il contributo metallurgico. Lo Sheffield plate, uno strato d'argento fuso su rame messo a punto intorno al 1740, è una delle prime forme di placcatura dei metalli e l'antenato diretto della galvanostegia. Hatton Garden, a Londra, è il quartiere del commercio di diamanti e gioielli fin dall'epoca medievale.
Thailandia
Grande produttore di gioielleria in argento. Chiang Mai è il centro dell'argenteria artigianale, dove le comunità delle colline conservano tecniche di lavorazione manuale e di sbalzo tramandate per generazioni. Bangkok è il centro della produzione in serie, con il taglio delle pietre annesso alla catena di montaggio: molte pietre di colore che arrivano in Europa passano da lì prima di essere incastonate altrove.
India
Jaipur è la capitale mondiale del taglio delle pietre di colore, e una quota enorme degli zaffiri, dei granati e dei quarzi che finiscono nei gioielli europei viene tagliata lì. Rajkot e Mumbai sono centri della lavorazione dell'oro. L'oreficeria indiana è tra le più antiche del mondo, con una tradizione ininterrotta di oltre cinquemila anni, e tecniche come il kundan, che fissa le pietre in oro purissimo lavorato a freddo senza griffe né saldature, non hanno equivalenti in Europa.
Lo regali? Ogni pezzo arriva pronto da donare.
 Confezione Zevira e un bigliettino in ogni ordine.






Il futuro della produzione orafa
Stampa 3D in metallo
Non più fantascienza. La stampa 3D diretta da polvere metallica (DMLS) permette di creare gioielli senza fusione, senza stampi, senza modelli in cera. Un laser fonde la polvere metallica strato per strato, creando un pezzo finito.
Vantaggi: forme impossibili da fondere, come cavità interne, strutture a reticolo, elementi già incastrati tra loro che escono dalla macchina montati. Svantaggi: la superficie esce ruvida e richiede comunque tutta la finitura manuale, la scelta delle leghe è limitata, e il costo delle macchine è alto. Per ora la stampa diretta in metallo costa più della fusione sui grandi numeri, ma sui pezzi unici e sulle piccole serie è già competitiva. Nel giro di cinque o dieci anni potrebbe diventare lo standard per il gioiello su misura, e alcuni laboratori di Valenza e di Arezzo la usano già per i prototipi funzionali, saltando del tutto il passaggio in cera.
Intelligenza artificiale nel design
L'IA genera variazioni di design da descrizioni testuali. "Un ciondolo a forma di gufo, minimalista, stile scandinavo, per acciaio inossidabile", e la rete neurale produce 20 varianti in un minuto. Il designer seleziona la migliore e la raffina.
Questo non sostituisce il progettista. Una rete neurale non sa come un pezzo si appoggia sulla clavicola, come raccoglie la luce di una sala, quanto pesa davvero al lobo dopo sei ore. Non sa neanche se una parete da sette decimi reggerà la lucidatura. Come strumento per generare idee, però, accorcia in modo drastico la fase in cui si scartano le strade sbagliate, e libera tempo per la parte che conta, cioè il prototipo in mano.
Blockchain e tracciabilità
Ogni gioiello potrebbe portare un passaporto digitale: da dove viene il metallo, dove le pietre sono state tagliate, chi l'ha fabbricato, quali certificazioni possiede. La blockchain rende queste informazioni a prova di manomissione. Chi compra inquadra un codice e vede la storia completa del pezzo.
Per ora è una pratica di nicchia, riservata alla fascia alta. Ma la direzione è chiara, e in Italia si innesta su un sistema che la tracciabilità la pratica da secoli con altri mezzi: il marchio di identificazione impresso sul metallo dice già oggi chi ha fabbricato quel pezzo e dove. Fra qualche anno "da dove viene questo gioiello" sarà una domanda banale quanto "di che materiale è fatto".
Come valutare la qualità al momento dell'acquisto
Senza lente da orafo e senza laboratorio, in negozio o appena aperto il pacco, con cinque controlli che richiedono un minuto in tutto.
Il peso. Una fusione fatta bene è più densa. Se due ciondoli dall'aspetto identico pesano in modo percepibilmente diverso, quello leggero ha pareti più sottili o porosità interna. Il peso si sente meglio tenendo un pezzo per mano, uno per volta, invece di confrontarli insieme.
La superficie. Passate l'unghia sul metallo, anche sul retro. Se sentite gradini, bave o zone ruvide, la finitura è stata fatta di corsa. Un gioiello curato è liscio come vetro anche dove non si vede, perché il retro è il primo posto dove si risparmia.
La chiusura. Aprite e chiudete il moschettone cinque volte. La molla deve essere decisa, lo scatto netto, senza gioco laterale. Una molla molle oggi è una chiusura che smette di chiudere entro un mese.
Gli anellini. Guardate i piccoli anelli che collegano il ciondolo alla catena e l'orecchino al gancio. Si vede una fessura? Allora non sono saldati e prima o poi si apriranno sotto trazione. È il punto in cui si perdono più ciondoli in assoluto.
La simmetria degli orecchini. Metteteli affiancati sul palmo. Sono identici per forma, lunghezza e inclinazione? Se uno si discosta in modo visibile dall'altro, il controllo qualità era debole, e quello che vedete sul palmo si vedrà anche allo specchio.
L'odore. Sul serio. L'ottone economico con placcatura sottile ha un odore metallico, di rame, che resta sulle dita. Acciaio inossidabile, argento e oro non odorano di niente.
Invia a un amico un codice sconto, risparmierà sul primo ordine.
Botteghe celebri e i loro metodi
Dietro ogni grande tradizione orafa c'è una manciata di principi tecnici messi a punto in decenni di lavoro, e spesso una tecnica che nessun altro riesce a rifare allo stesso livello.
La scuola architettonica dell'alta gioielleria. Alcune botteghe costruiscono il gioiello come si costruisce un edificio: fondazione (la struttura portante), facciata (il disegno), impianti (la funzionalità). Ne escono linee pulite, volumi pieni, equilibrio strutturale al posto dell'ornamento. È un approccio che si riconosce a occhio, perché il pezzo regge la propria forma anche senza pietre.
L'incisione a mano milanese. Certi atelier lombardi sono noti per l'incisione a solchi paralleli, dove righe finissime lavorate a bulino sulla superficie creano una finitura opaca e setosa che riflette la luce in modo continuo invece che a punti. Un bracciale inciso così può richiedere centinaia di ore, e la tecnica si esegue ancora interamente a mano, perché una macchina produce solchi troppo regolari e il risultato si spegne.
L'incastonatura invisibile. Una tecnica esigente, messa a punto nel primo Novecento, in cui le pietre vengono fissate in modo che il metallo non si veda e la superficie appaia come un mosaico continuo di colore. Ogni pietra viene tagliata con scanalature sul fondo che scorrono dentro binari metallici sottilissimi. Incastonare una sola pietra può richiedere un'ora, e un errore di taglio significa ricominciare dalla pietra.
La bottega valenzana. A Valenza il metodo è un altro ancora: il pezzo passa da un banco all'altro, e ogni banco fa una cosa sola. Chi monta non incastona, chi incastona non lucida. La specializzazione spinta all'estremo è il motivo per cui una città di poche decine di migliaia di abitanti riesce a lavorare per committenti di tutto il mondo mantenendo uno standard costante.
I laboratori di Albacete. Una tradizione completamente diversa, non alta gioielleria ma forgia artigianale. Le navajas di Albacete sono arte fabbrile riportata alla scala del gioiello. Il maestro forma una lama in miniatura con il martello, lavora una cerniera, monta un manico. Ogni coltello è un meccanismo funzionante che si apre e si chiude, pur stando dentro le dimensioni di un ciondolo.
Indossa il simbolo, non solo leggerne. Disponibili ora:


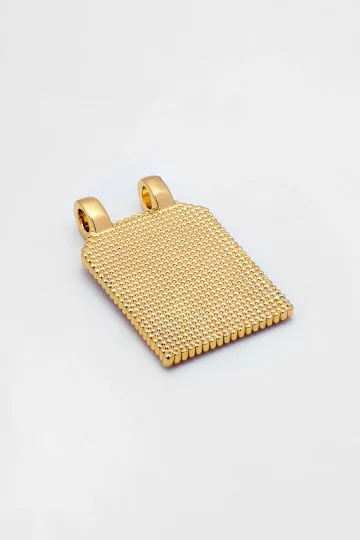
Le certificazioni nel settore orafo
Il marchio di identificazione italiano. In Italia chi fabbrica o importa oggetti in metallo prezioso deve imprimere sul pezzo un marchio con un numero e la sigla della provincia, oltre al titolo in millesimi (750 per l'oro 18 carati, 925 per l'argento). Il numero è registrato presso la Camera di Commercio e identifica l'azienda in modo univoco. Un pezzo in oro o argento venduto in Italia senza marchio e senza titolo è fuori regola, e non è un dettaglio formale: è il modo più rapido per capire se chi vende è tracciabile. Più informazioni nella guida ai punzoni.
RJC (Responsible Jewellery Council). Organismo internazionale che certifica le aziende orafe su standard di responsabilità: provenienza dei metalli, condizioni di lavoro, impatto ambientale. Diversi distretti italiani hanno aziende certificate, e per chi lavora con committenti esteri è ormai un requisito di ingresso più che un vanto.
ISO 9001. Lo standard internazionale di gestione della qualità. Una fabbrica certificata ha processi documentati dal controllo della materia prima all'ispezione del prodotto finito. Non garantisce che il gioiello sia bello, garantisce che il modo di produrlo sia scritto e ripetibile.
Saggio e titolo. Nel Regno Unito e in diversi paesi europei i pezzi in metallo prezioso passano per un ufficio di saggio indipendente, che verifica il contenuto effettivo di metallo nobile prima della vendita. Per l'acciaio inossidabile un sistema del genere non esiste: non è un metallo prezioso, e la composizione la certifica l'acciaieria con la propria documentazione di lotto.
Fairmined e oro riciclato. La certificazione Fairmined riguarda l'oro estratto da attività artigianali che rispettano criteri ambientali e sociali: pagamento equo, niente mercurio, ripristino del terreno dopo l'estrazione. L'oro riciclato segue un'altra strada, quella del recupero, ed è già oggi la fonte prevalente per molte lavorazioni italiane. Più dettagli nella guida all'oro riciclato.
FAQ
Perché pezzi identici costano diversamente? Materiale (acciaio vs argento vs oro), metodo di produzione (massa vs artigianale), qualità di finitura (lucidatura rapida vs multi-fase), e brand (margine).
L'artigianale è meglio della produzione di massa? Non oggettivamente. Artigianale significa unicità e carattere. Produzione di massa significa precisione e costanza. Strumenti diversi per scopi diversi.
Si può distinguere la fusione dalla forgiatura? Spesso sì. La fusione dà una superficie più liscia e uniforme. La forgiatura lascia leggere irregolarità, segni di utensili, un senso di metallo "vivo."
Perché l'acciaio inossidabile è meno costoso dell'argento nonostante sia più resistente? Perché le materie prime (ferro, cromo, nichel) costano meno dell'argento. Resistenza e prezzo sono parametri diversi.
Quanto tempo ci vuole per fare un gioiello? Produzione di massa: da pochi minuti (stampaggio di una maglia semplice) a diverse ore (fusione più finitura più assemblaggio di un pezzo complesso). Artigianale: da diverse ore a diversi giorni.
Cos'è "l'acciaio da gioielleria"? Un termine di marketing per l'acciaio inossidabile 316L o 304. "Acciaio chirurgico" è la stessa cosa. Non è una lega speciale "da gioielleria" ma acciaio inossidabile standard che funziona bene per i gioielli.
Un vecchio gioiello può essere fuso in uno nuovo? Oro e argento: sì, qualsiasi gioielliere può farlo. Acciaio inossidabile: tecnicamente sì, ma economicamente non conveniente (la materia prima è economica).
Gioielli in argento e oro, fedi, ciondoli simbolici, set in coppia.
Indossa il simbolo, non solo leggerne. Disponibili ora:








Il mestiere dietro la lucentezza
Ogni gioiello è il risultato di decine di decisioni e fasi. Un designer ha deciso il suo aspetto. Un ingegnere ha deciso come si tiene insieme. Un fonditore ha deciso come si forma. Un lucidatore ha deciso come brilla. Un ispettore ha deciso se era degno di voi.
Conoscere il processo non rende i gioielli più o meno costosi. Ma cambia la prospettiva. Quando capite che una finitura a specchio non è un caso ma il risultato di tre fasi di lucidatura, iniziate a notare la differenza tra "lucido" e "radiante." Quando sapete che le maglie saldate sono un'operazione separata che la produzione economica salta, iniziate a controllare le chiusure prima di comprare.
Non è snobismo. Un gioiello in acciaio inossidabile che costa quanto un pranzo può essere meglio fatto di un gioiello in oro che costa quanto una vacanza. Il prezzo del metallo e il prezzo del lavoro sono cose diverse. E spesso è il lavoro che determina se un pezzo resta con voi un anno o un decennio.
In Italia, questo lo sappiamo bene. Siamo il paese che ha inventato il concetto di "fatto a regola d'arte", un'espressione che nasce proprio dalle corporazioni degli orefici medievali, dove ogni pezzo doveva soddisfare gli standard della corporazione prima di poter essere venduto. Quell'eredità vive ancora nei distretti orafi di Vicenza, Arezzo e Valenza. E in ogni gioiello che esce dalle loro mani.
Su Zevira
Zevira realizza gioielli nella tradizione artigiana di Albacete, in Spagna. Albacete è uno dei due centri storici dell'arte fabbrile spagnola. Ognuna delle fasi descritte in questa guida, da noi avviene in un'unica bottega: dallo schizzo alla lucidatura finale.
Cosa trovate da noi:
- Design d'autore, non lo stampo seriale
- Lavoro di fusione manuale con controllo qualità
- Lucidatura tradizionale in tre fasi
- Incisione personalizzata come fase di produzione a sé
- Controllo qualità a ogni passaggio, e di nuovo prima dell'imballaggio
Ogni gioiello è personalizzabile con incisione, con la possibilità di un'incisione personalizzata. Lavoriamo l'argento 925 e l'oro 14-18 carati.