Cómo se fabrican las joyas: del metal en bruto a la pieza que llevas al cuello
Lo que nunca piensas cuando coges un colgante
Coges un colgante del expositor. Está sobre un cojín de terciopelo, reluce, parece terminado. Como si siempre hubiera sido así. Como si alguien hubiera abierto una caja de colgantes y lo hubiera sacado de ahí, ya perfecto.
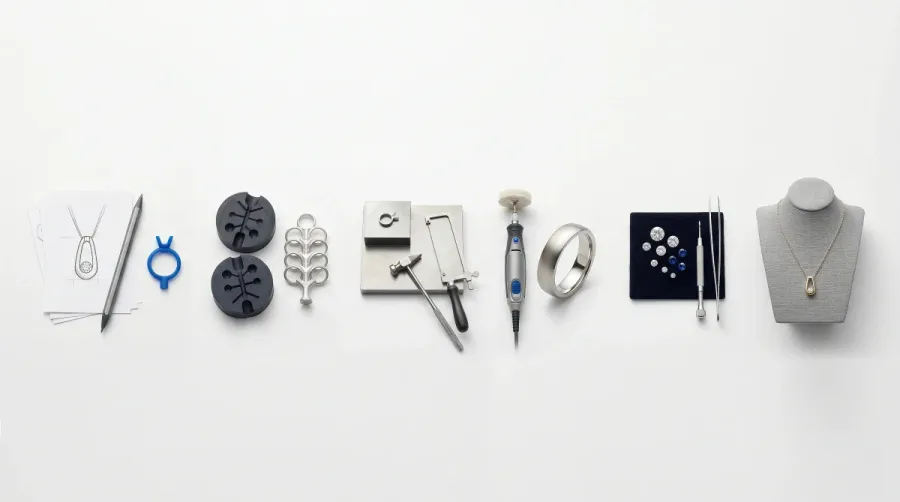
En realidad, ese colgante ha pasado por entre 15 y 25 fases de producción. Se diseñó, se modeló, se fundió, se enfrió, se extrajo del molde, se limó, se pulió, se recubrió, se inspeccionó y se empaquetó. En cada fase, un controlador podría haberlo descartado. En cada fase, algo podría haber salido mal. Lo que sostienes en la mano es un superviviente. El que superó todos los filtros.
Lleva el símbolo, no solo leas sobre él. Disponibles ahora:


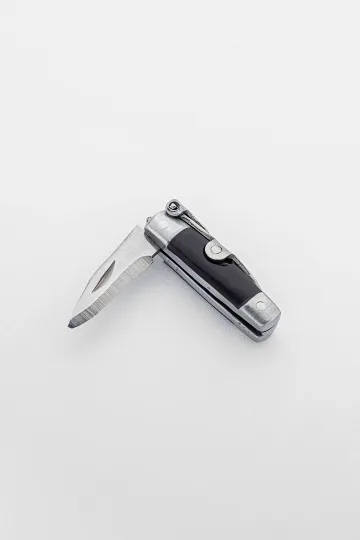
Entender cómo se fabrican las joyas cambia la forma en que las miras. Dejas de ver "una cosa que cuesta X euros" y empiezas a ver un proceso, un oficio y una secuencia de decisiones que condujeron a esta forma concreta, este brillo concreto, este peso concreto sobre tu piel.
Esta guía cubre todo el recorrido. Del metal en bruto a la joya terminada. Y España tiene mucho que decir en esta historia. Córdoba lleva siglos trabajando la filigrana de plata con una maestría que los artesanos del barrio de la judería han transmitido de generación en generación. Toledo es cuna del damasquinado, esa técnica de incrustar hilos de oro y plata en acero que los artesanos heredaron de la tradición árabe. Albacete, capital de la cuchillería desde el siglo XV, forja navajas que son patrimonio cultural y arte funcional. La artesanía del metal está en el ADN de este país.
Fase 1: diseño
El boceto
Todo empieza con un dibujo. Un diseñador de joyería esboza la idea a mano, en una tableta o directamente en un programa 3D. El boceto no es un plano acabado, sino un estado de ánimo. Proporciones, silueta, carácter. En esta fase se toma la decisión fundamental: la pieza será maciza o delicada, geométrica u orgánica, minimalista o decorativa.
Un buen diseñador piensa tanto en cómo se ve la pieza como en la forma en que se asienta, se mueve y atrapa la luz. Un colgante que queda precioso en 3D puede colgar fatal de una cadena. Un anillo perfecto en pantalla puede resultar incómodo en el dedo. Diseño y ergonomía van de la mano.
Las escuelas de diseño de joyería españolas (como la Escuela de Arte y Superior de Diseño de Valencia, la Massana en Barcelona o los programas especializados en Madrid) forman diseñadores que comprenden tanto la tradición artesanal mediterránea como la tecnología actual.
Modelado 3D
Las joyas modernas casi siempre pasan por CAD (diseño asistido por ordenador). Programas como Rhino, ZBrush o MatrixGold permiten crear un modelo tridimensional preciso con exactitud milimétrica.
En esta fase se determina todo: grosor de las paredes (demasiado finas se rompe, demasiado gruesas pesa y es caro), tamaño de los huecos para piedras, forma de los cierres y las anillas, peso de la pieza terminada. El modelo CAD es el plano a partir del cual se fabricará la joya.
Por qué esto importa al comprador. El CAD permite la producción en serie de piezas idénticas. Cada colgante del mismo modelo es una copia exacta. No es trabajo manual donde cada ejemplar difiere ligeramente. Es precisión industrial. Y eso no es malo: significa que la foto de la web se corresponde con lo que recibirás.
Prototipado
Antes de lanzar la producción se fabrica un prototipo. Normalmente se imprime en 3D con cera o resina. El prototipo se puede tocar, probar, valorar su peso y proporciones.
En esta fase suelen producirse cambios. El colgante resulta más pesado de lo que parecía en pantalla. Los pendientes no cuelgan como se había previsto. El anillo es incómodo en el dedo. El prototipo es la prueba de realidad del diseño.
Una buena pieza pesa en la mano. Si es liviana como una chapa de refresco, devuélvela al mostrador.
Cómo llevar tus joyas
Saber cómo se fabrica una pieza ayuda al comprarla y también cuando preparo un look. El método y el acabado deciden dónde queda mejor cada joya. Esto es lo que recomiendo, según la ocasión.
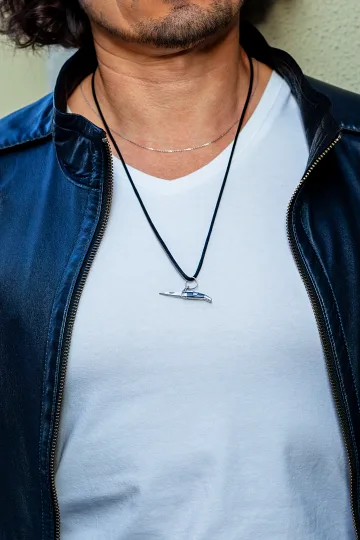
¿Qué me pongo a diario? Para el día a día aconsejo acero inoxidable con acabado satinado o cepillado: aguanta el agua, el sudor y algún golpe contra la mesa. Una cadena fina de fundición con un colgante sobrio queda bien bajo una camiseta de cuello redondo, una camisa de lino o un punto. Mantén la ropa en tonos neutros y el metal se lee como acento en lugar de perderse.
¿Sirve para la oficina? Aquí elijo un acabado de espejo en una escala tranquila. Pendientes de botón en vez de ganchos largos, una sola cadena de largo medio, un anillo sin relieve marcado que enganche la manga. Una camisa con cuello o un cuello alto abren el escote justo donde debe caer un colgante en cadena de 45-50 cm.
¿Cómo monto un look de noche? La noche va de contraste y brillo. Recomiendo un escote abierto, un tejido liso y una pieza con piedras engastadas con garras que atrape la luz. La forja a mano con textura también encaja: con luz artificial las marcas del martillo dan un juego de reflejos muy vivo. Puedes superponer dos o tres cadenas de largos distintos.
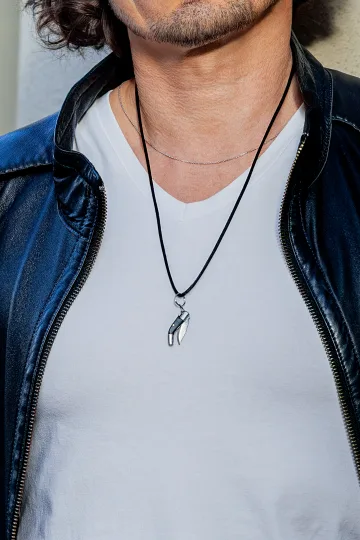
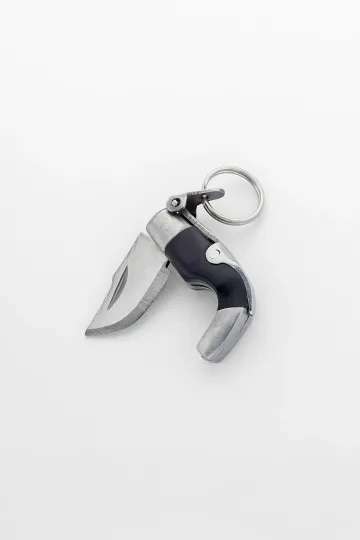
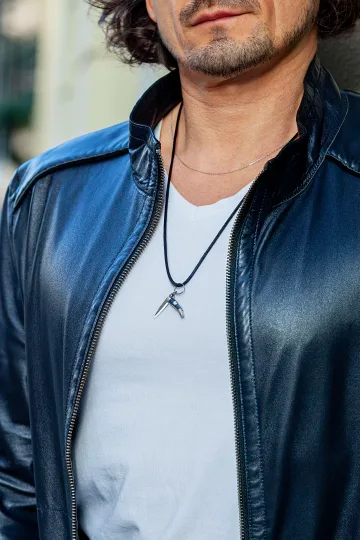
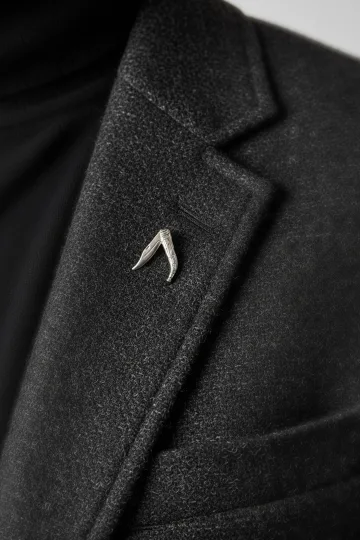
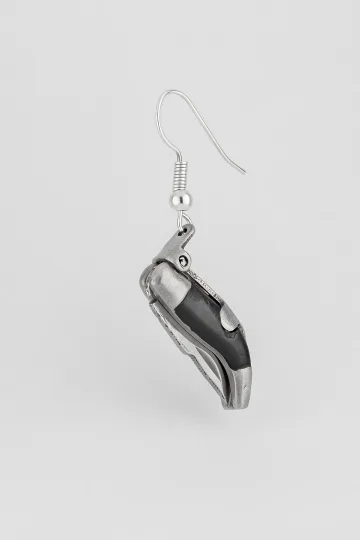
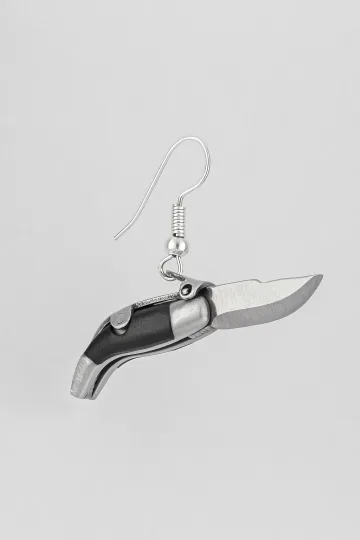
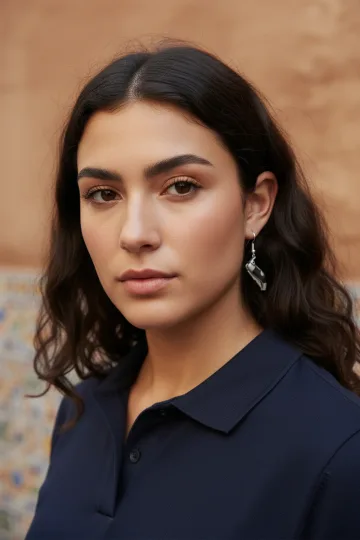
¿Y para una ocasión especial? Para un evento elijo una pieza artesanal o de serie corta con carácter: una navaja en miniatura, un diseño esmaltado, un colgante de autor. Ese detalle hace de solista, y aconsejo bajar el tono del resto.
¿Cómo mezclo metales sin pasarme? Los metales combinan bien cuando las piezas comparten un motivo: una forma, un acabado o un grosor de línea, si no el conjunto se deshace. Cuanto más grande es la pieza, menos vecinos admite, una sola joya rotunda gana a un montón de pequeñas. Los tonos de piel fríos piden plata y rodio, los cálidos oro y latón dorado.
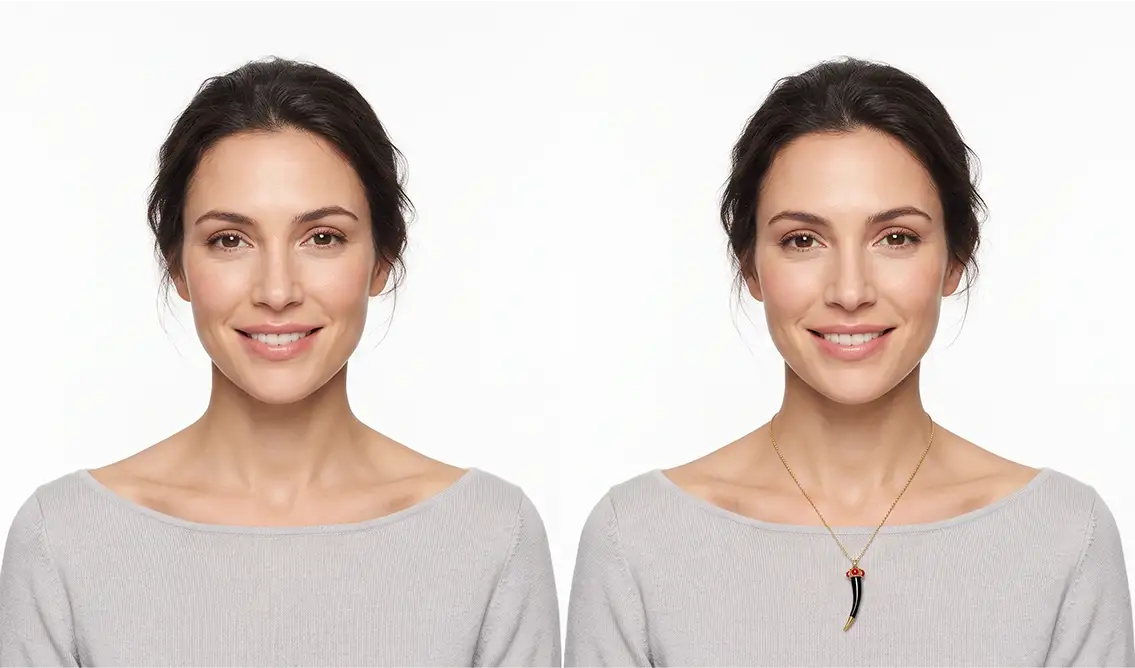
Enciende la cámara, elige pendientes, un colgante o un anillo, y verás la pieza sobre ti en tiempo real.
Cambia de modelo con un toque.
Todo se procesa en tu navegador: ninguna foto ni vídeo se sube a ningún sitio.
Fase 2: creación del molde
Fundición a la cera perdida (lost wax casting)
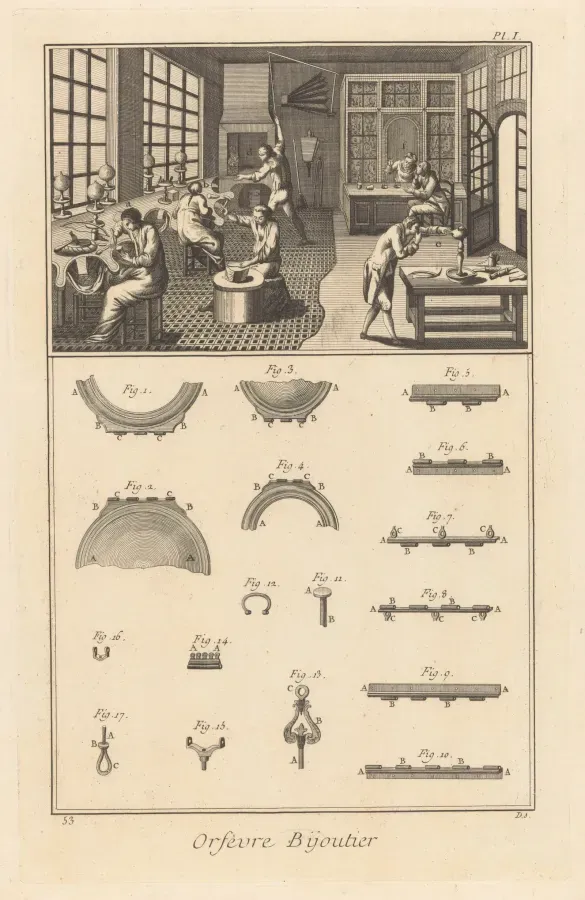
El método más extendido de fabricación de joyas. Tiene 5.000 años y sigue vigente. El principio: se crea un modelo en cera, se forma una carcasa de yeso a su alrededor, se funde la cera y se vierte metal líquido en el hueco.
Paso 1: El modelo de cera. Se usa una copia en cera impresa en 3D o se talla a mano a partir de un bloque de cera. El modelo de cera es una réplica exacta de la futura pieza metálica.
Paso 2: El árbol de cera. Varios modelos de cera se unen a una varilla de cera, como ramas al tronco de un árbol. Esto permite fundir docenas de piezas de una sola vez. La varilla se convierte en el canal de colada por donde fluirá el metal.
Paso 3: Revestimiento. El árbol de cera se coloca en un cilindro (mufla) y se cubre con una masa de yeso especial (revestimiento). El yeso endurece alrededor de la cera, creando un molde negativo preciso.
Paso 4: Quemado de la cera. La mufla se introduce en un horno a 700-800 grados Celsius. La cera se funde y escurre, dejando un hueco en el interior del yeso. De ahí el nombre "cera perdida." La cera se pierde, pero su forma queda conservada en el yeso.
Paso 5: Vertido del metal. Metal fundido (acero, plata, oro: según la pieza) se vierte en la mufla caliente. El metal rellena todos los huecos que dejó la cera. Mediante fuerza centrífuga o vacío, el metal penetra en los detalles más finos del molde.
Paso 6: Enfriamiento y extracción. La mufla se enfría. El yeso se rompe. Dentro hay un "árbol" metálico con piezas en sus ramas. Se cortan de los bebederos y cada pieza pasa al acabado.
En Córdoba, talleres que llevan activos desde la época del Califato siguen usando variaciones de esta técnica milenaria. La filigrana cordobesa, esos delicadísimos hilos de plata entrelazados formando encajes metálicos, requiere un dominio de la fundición y la manipulación del metal que se transmite de maestro a aprendiz.
Estampado
Para elementos planos (eslabones de cadena, colgantes planos, discos) se usa el estampado. Una chapa metálica se coloca entre dos partes de un troquel (matriz y punzón) y una prensa recorta la forma en fracciones de segundo.
El estampado es más rápido y barato que la fundición, pero está limitado a formas sencillas. Piezas escultóricas y tridimensionales no se pueden estampar.
Forja y trabajo manual
El método tradicional: un artesano coge un trozo de metal y lo conforma con martillo, tenazas y lima. Así se han fabricado las joyas durante milenios, y así siguen trabajando los maestros de la alta joyería.
La forja manual da carácter: ligeras irregularidades, marcas de martillo, unicidad en cada pieza. Pero es lento, caro e impredecible. Para producción en masa, impracticable. Para piezas únicas, el único camino correcto.
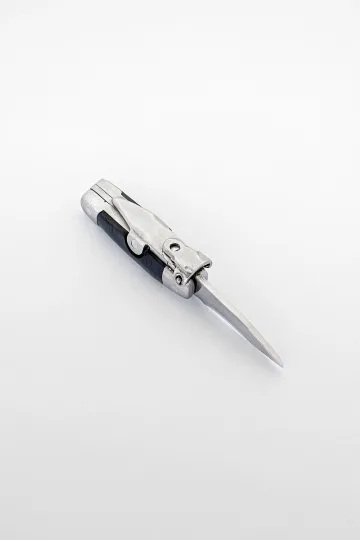
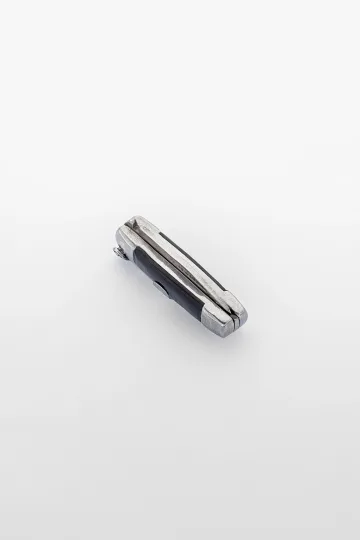
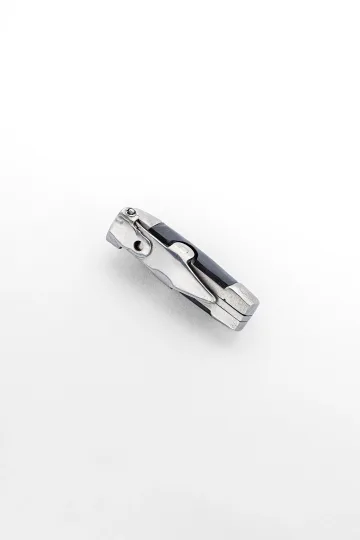
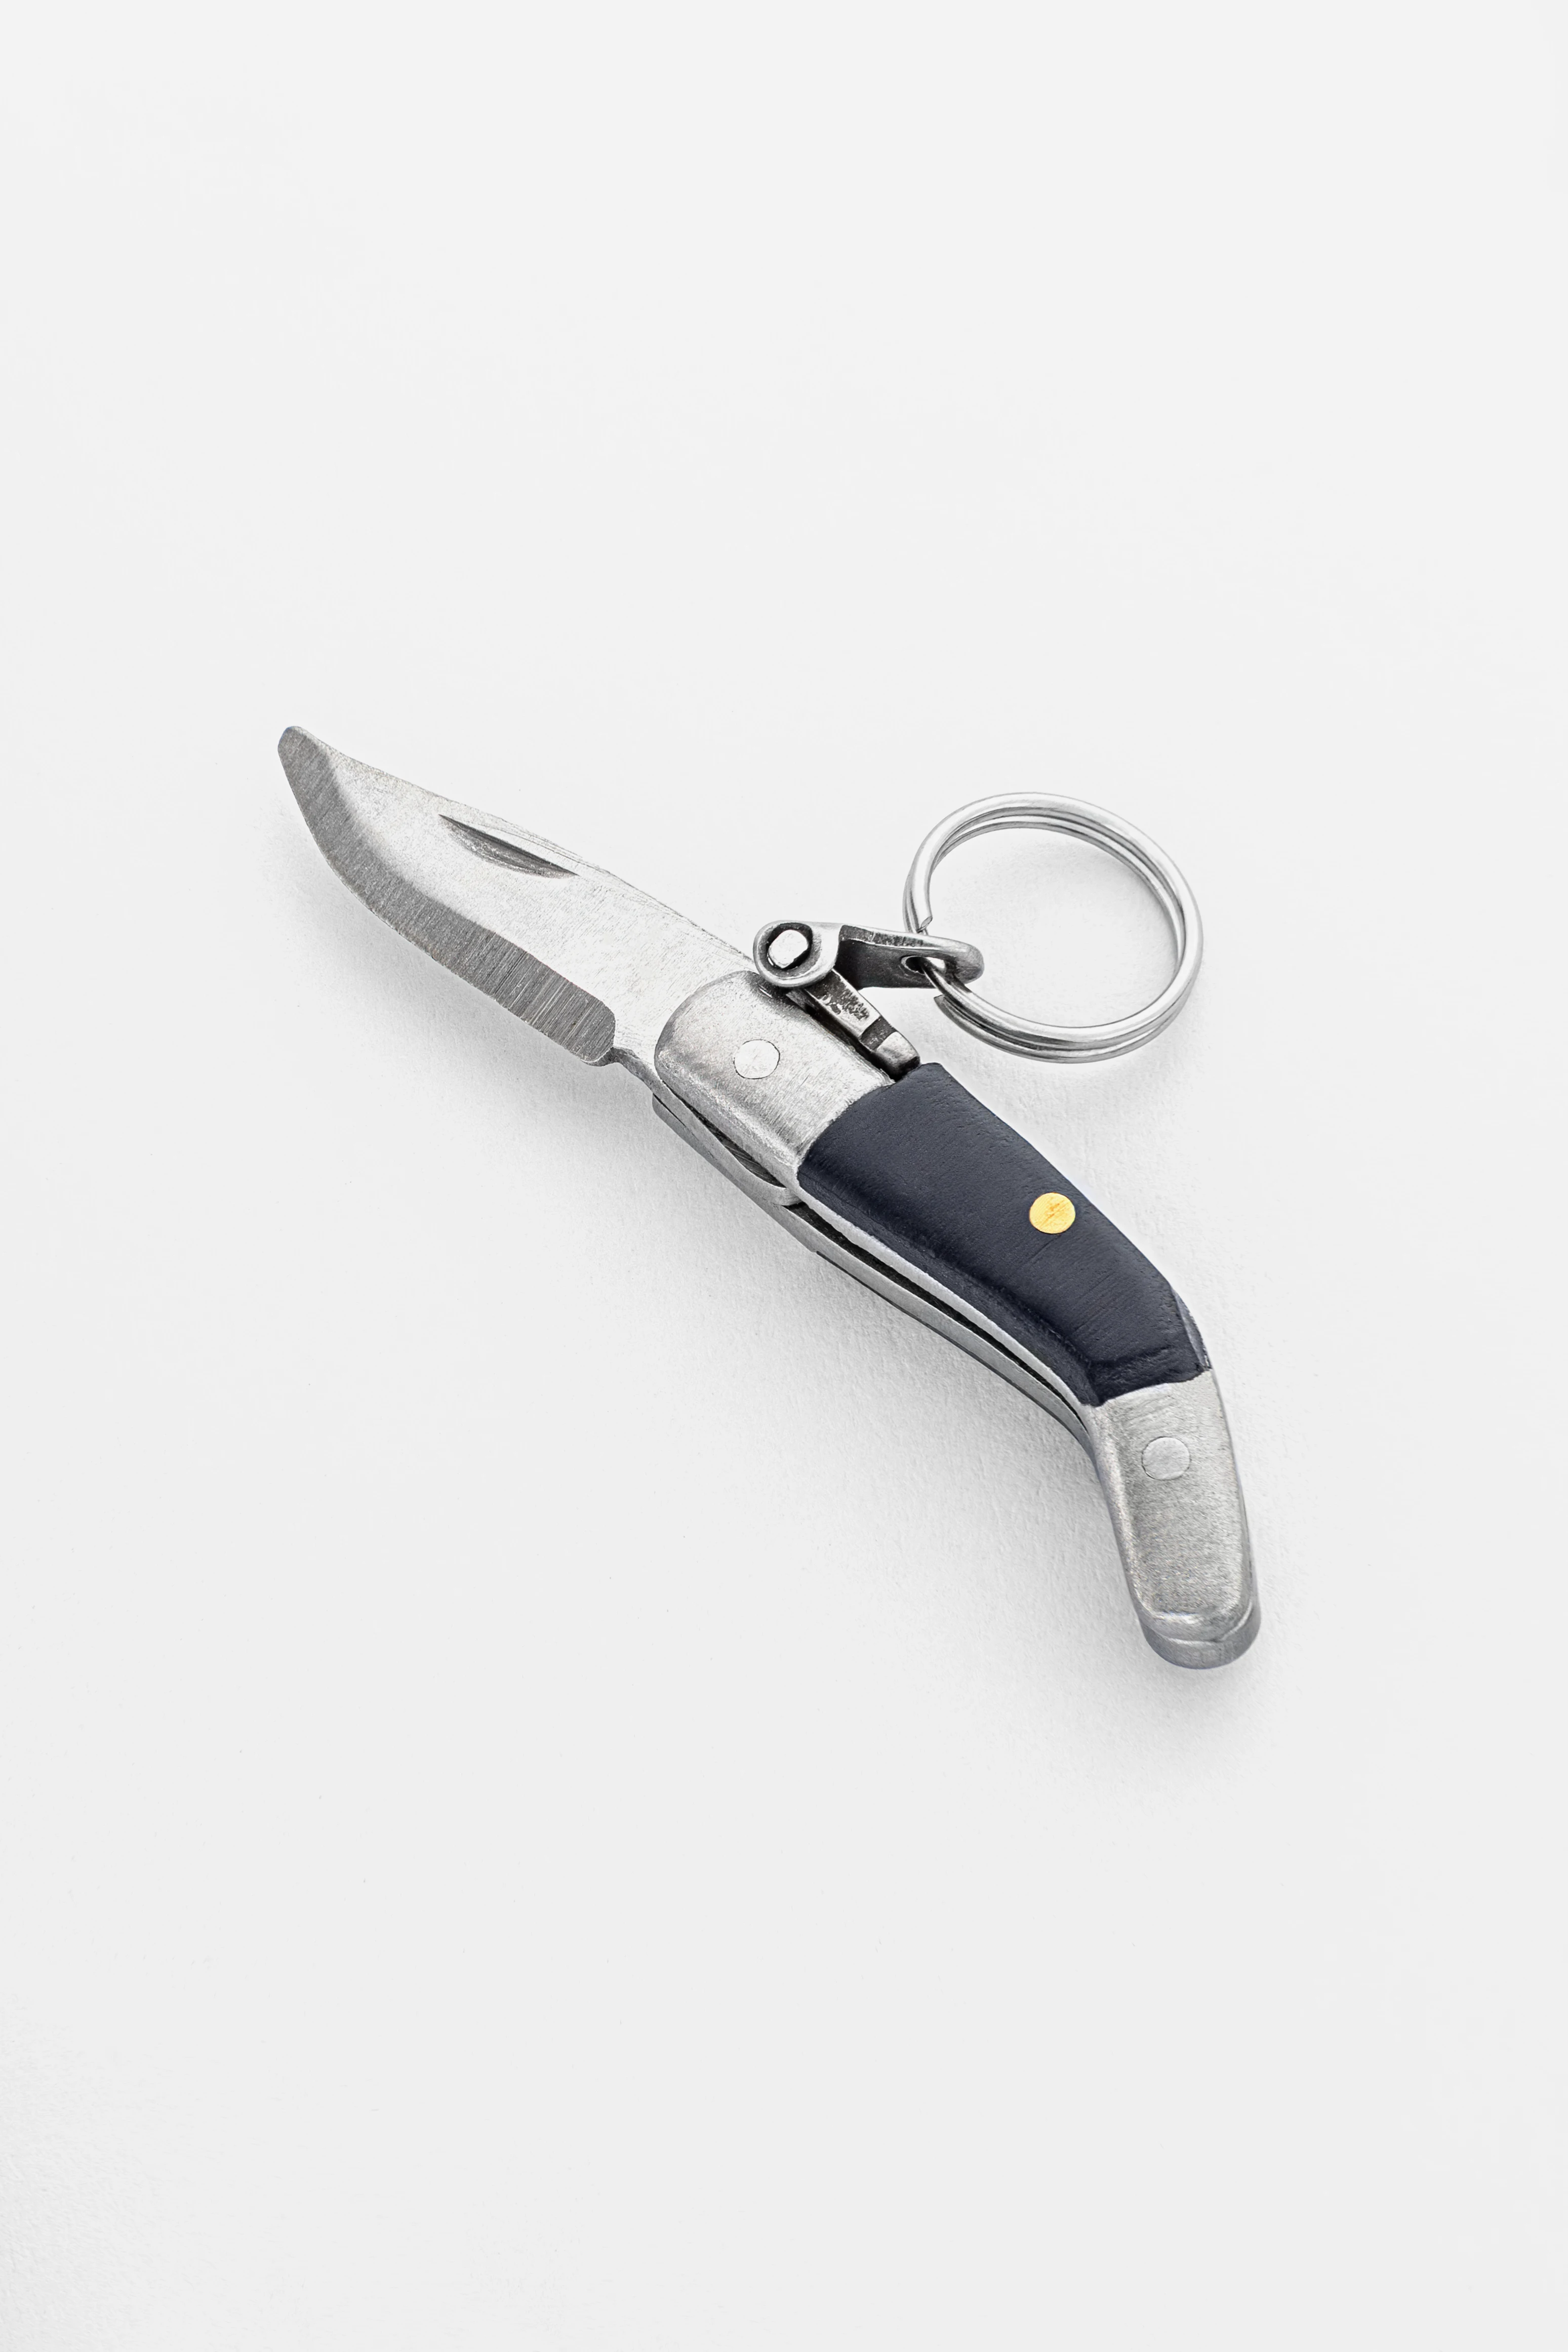
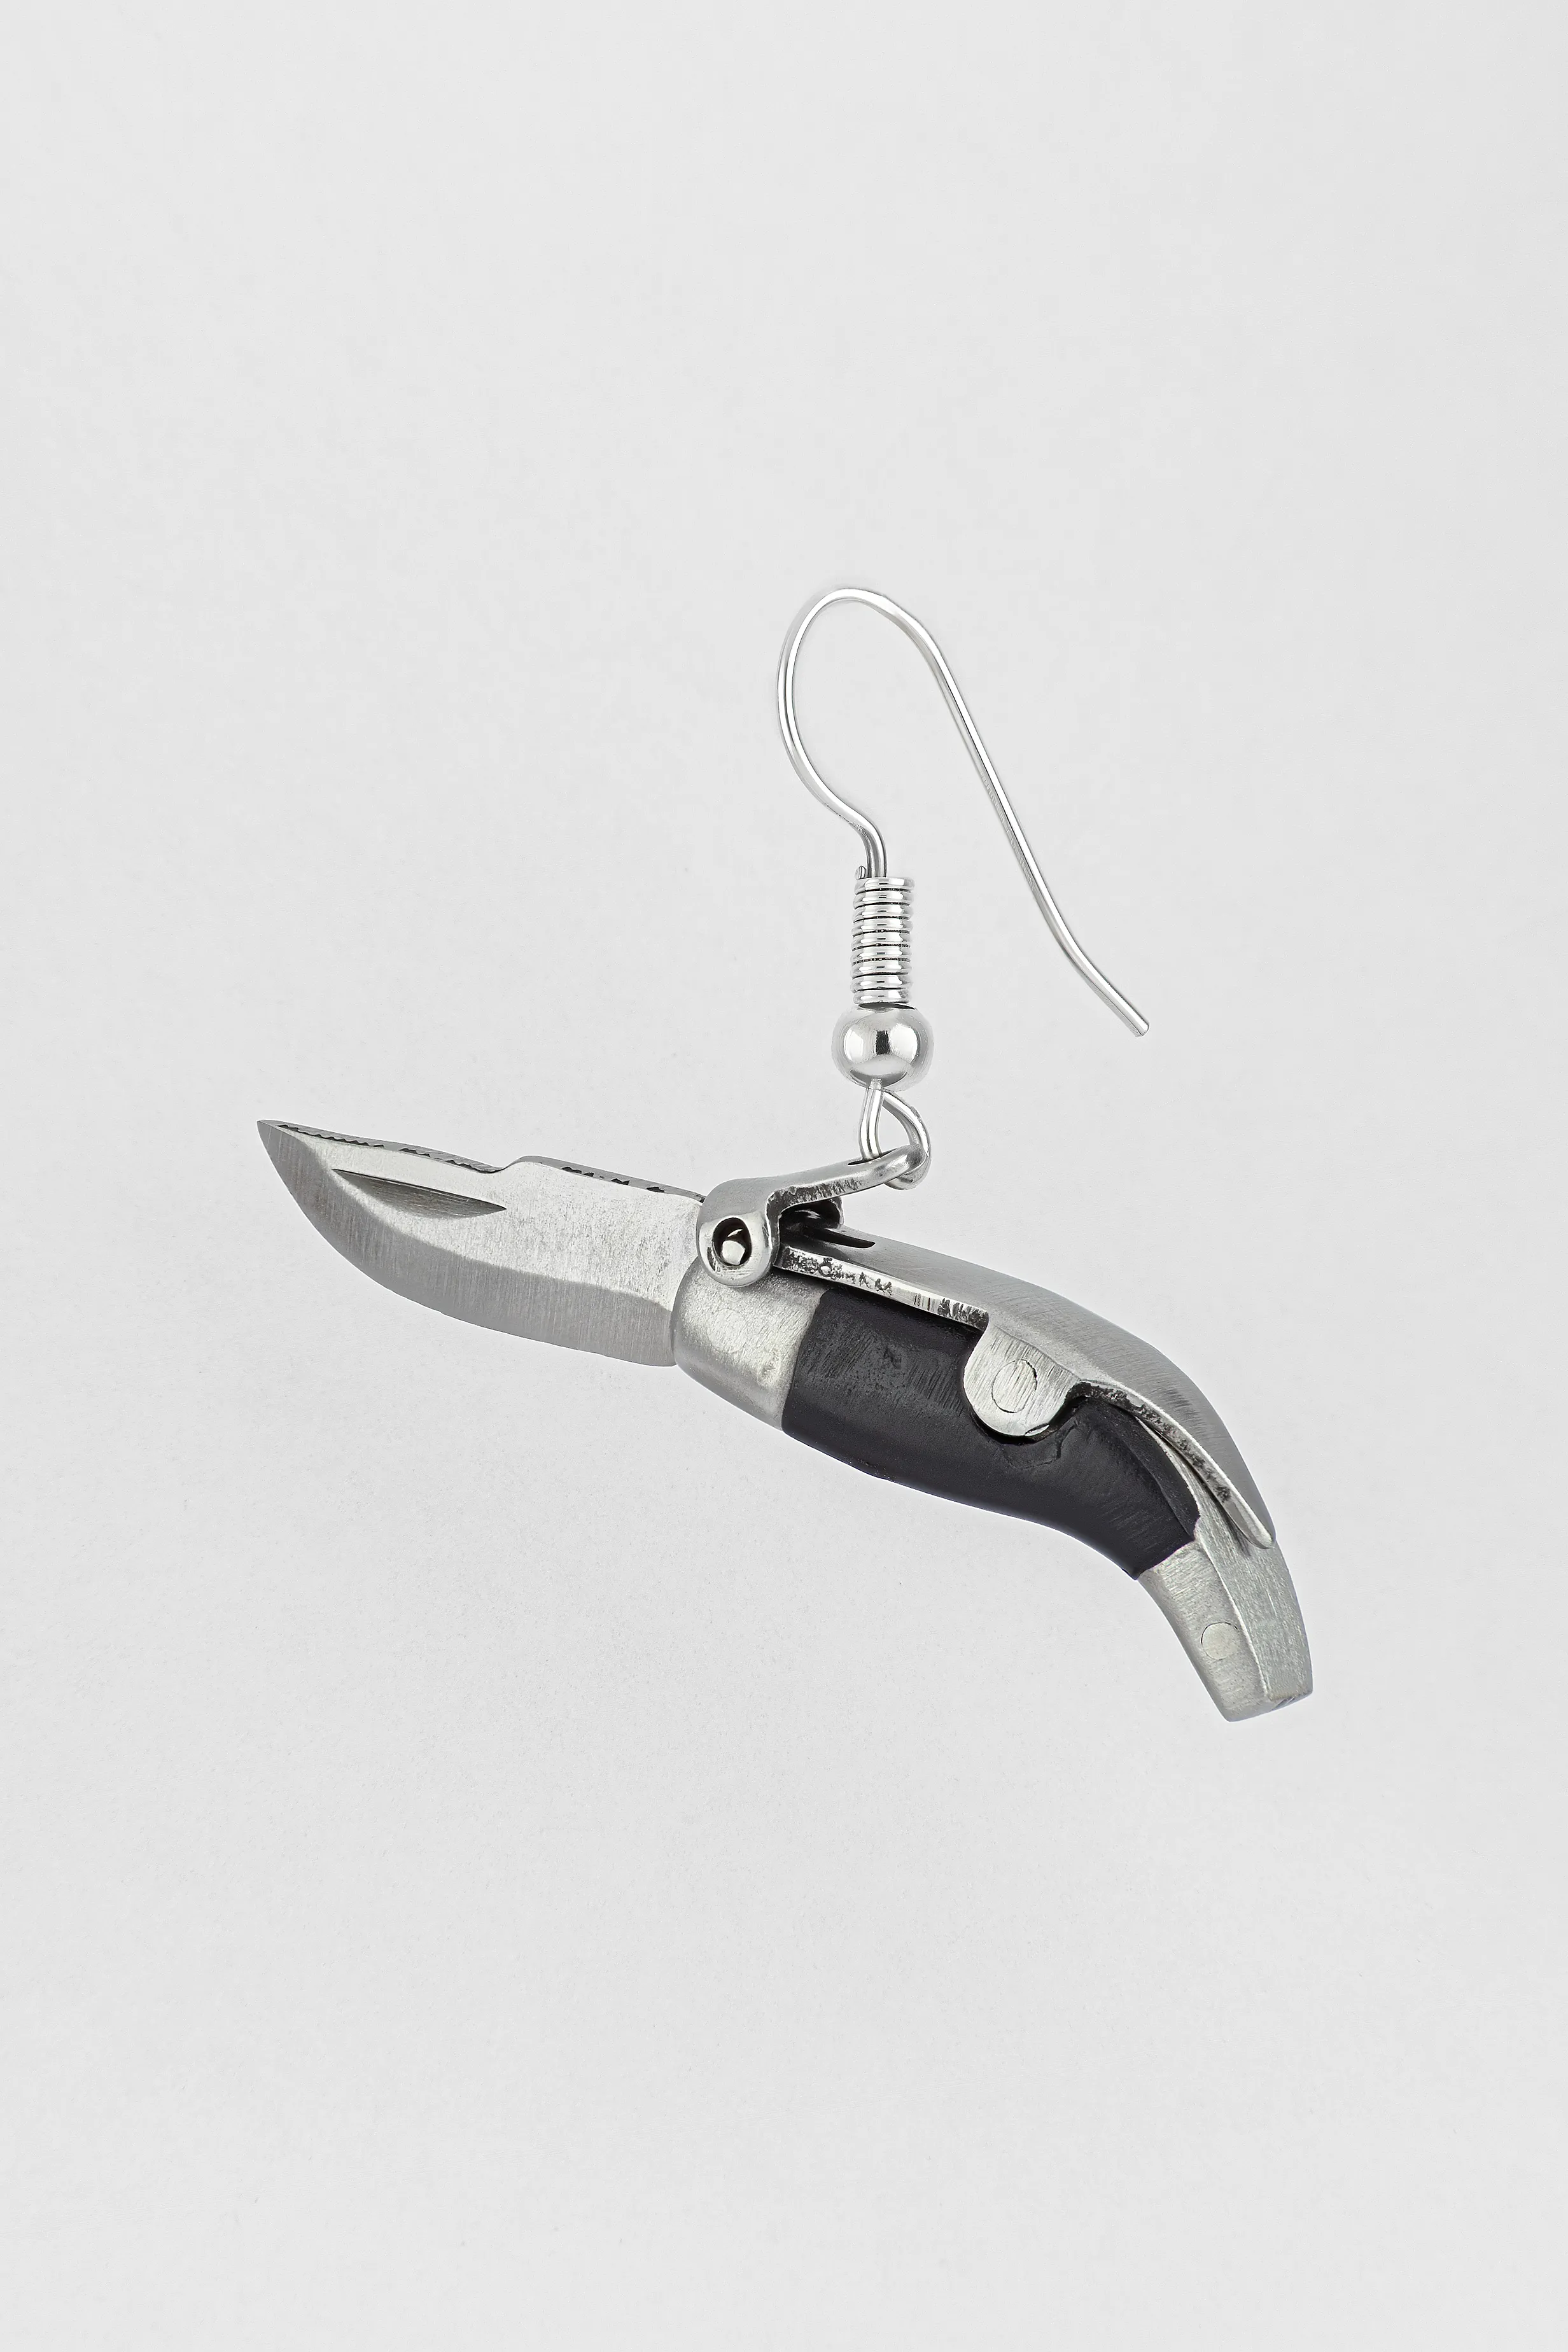
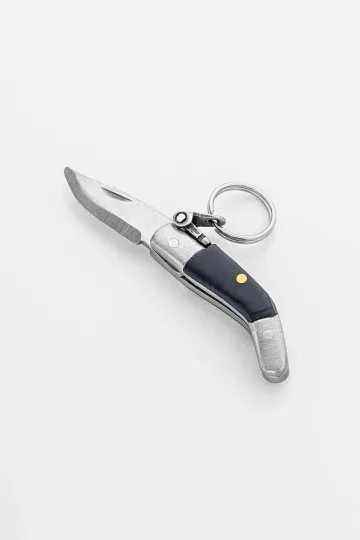
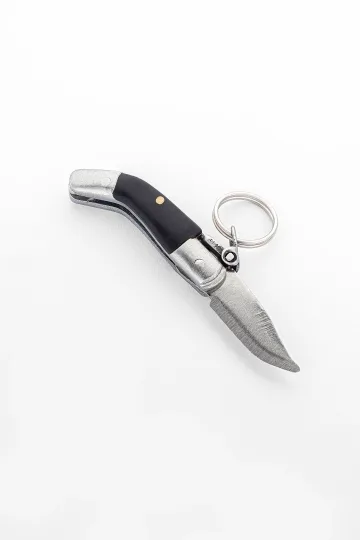
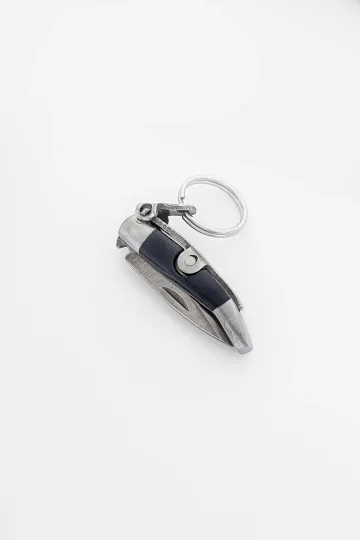
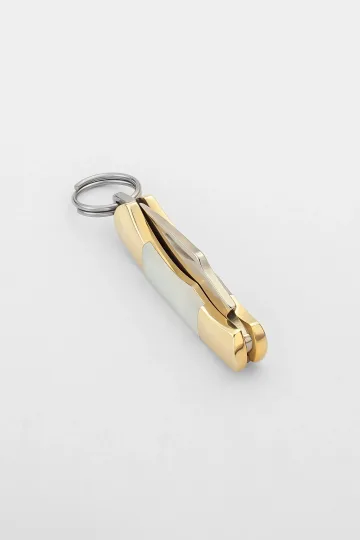
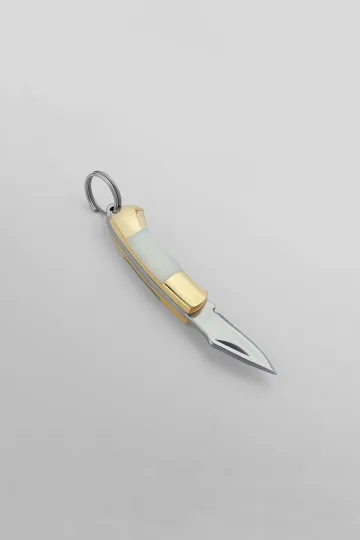
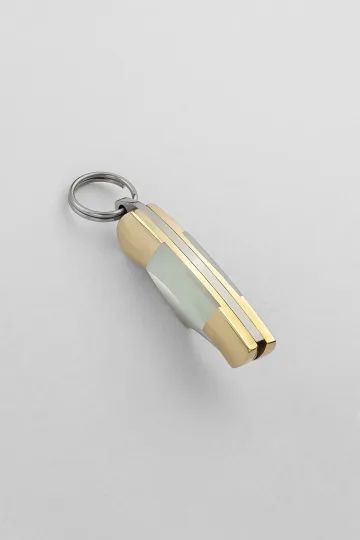
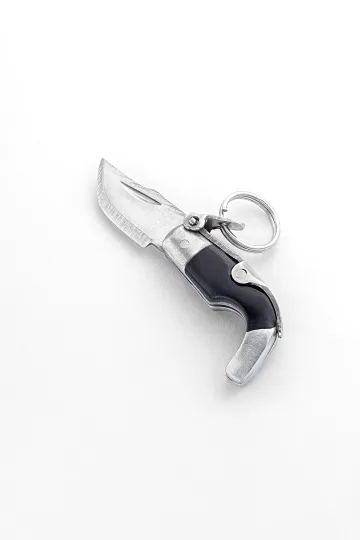
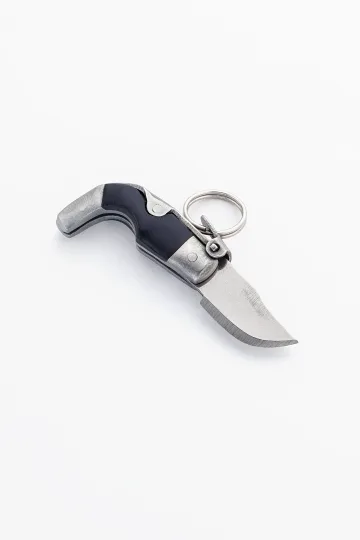
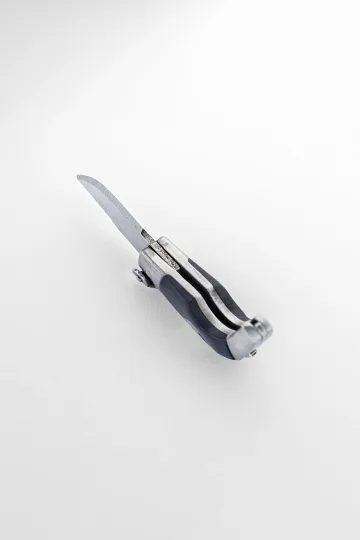
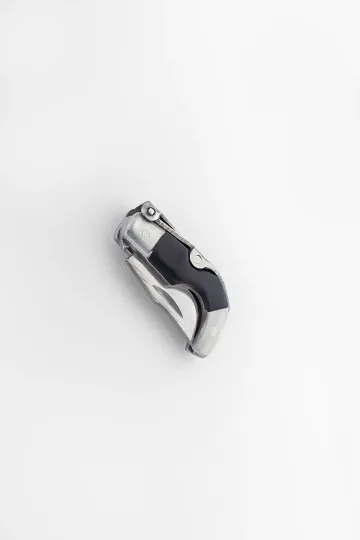
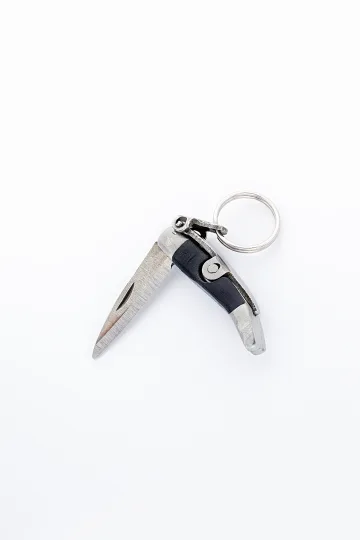
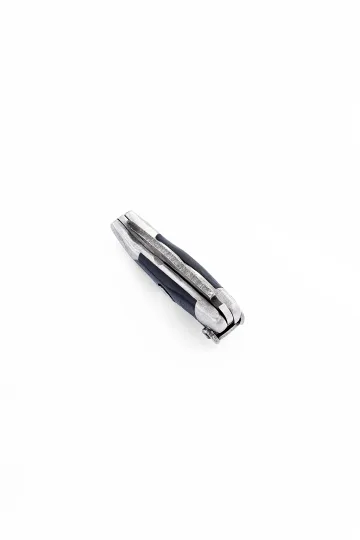
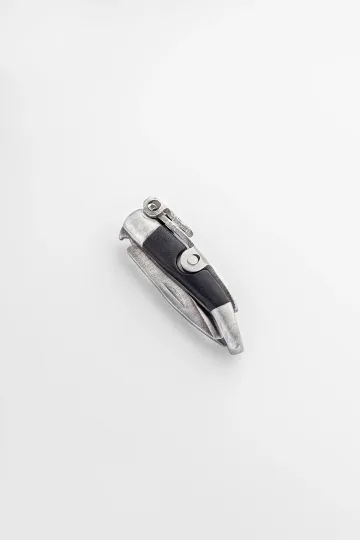
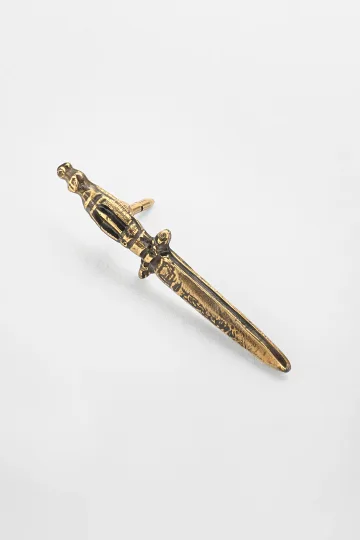
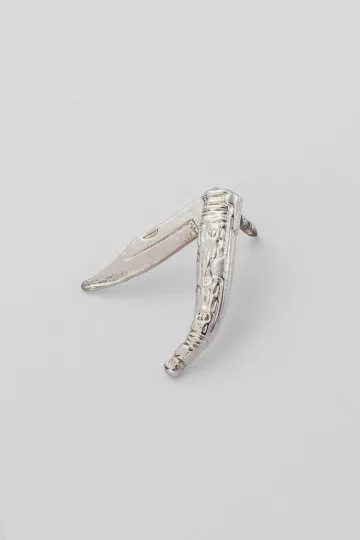
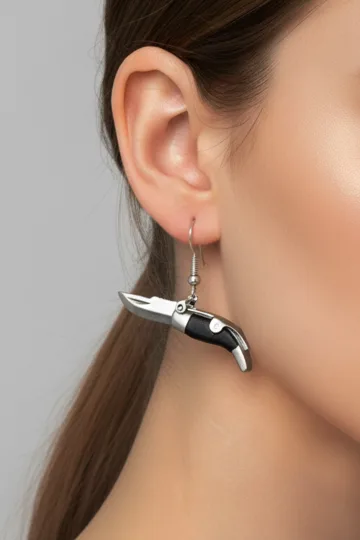
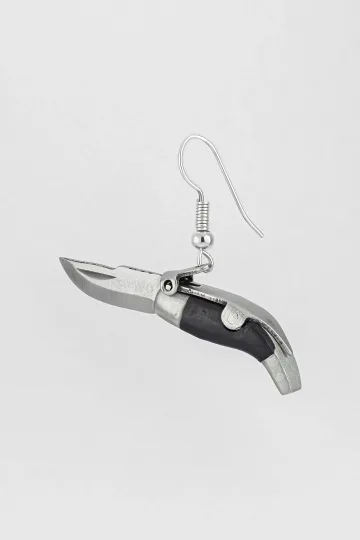
La colección Forja Española de Zevira toma su forma de esa escuela: navajas en miniatura con pasador real, que se abren y se cierran como las grandes. La lógica del objeto es la de la cuchillería, no la del colgante decorativo, y por eso la pieza pesa, encaja y suena como lo que imita.
Albacete lleva forjando navajas desde el siglo XV. La tradición cuchillera de esta ciudad manchega está reconocida como patrimonio cultural. Los maestros cuchilleros de Albacete heredan el oficio de sus padres y abuelos, y la feria APRECU (Asociación Provincial de Empresarios de Cuchillería y Afines) reúne cada año a los mejores artesanos de la región. Llevar esa forma al cuello es una manera de tener cerca un oficio centenario, no un souvenir con el nombre de una ciudad estampado encima.
Fase 3: tratamiento de superficie
Una pieza extraída de su molde tiene un aspecto tosco. Áspera, con marcas de bebederos, rebabas e irregularidades. Queda lejos del colgante reluciente.
Corte y limado
Los bebederos (donde la pieza se unía al "árbol") se cortan con alicates y se liman. Las rebabas se eliminan con limas y fresas. Los bordes afilados se redondean. En esta fase la pieza adquiere su forma correcta, pero sigue siendo mate y basta.
Bombo (tumbling)
Las piezas se introducen en un tambor con elementos abrasivos especiales (bolas de cerámica, plástico o acero) y agua. El tambor gira durante horas. Los elementos abrasivos van eliminando suavemente las imperfecciones, alisando la superficie y empezando a generar brillo.
El bombo funciona como la erosión natural de un río: el agua y los guijarros convierten las rocas angulosas en cantos rodados. Solo que más rápido.
Pulido
Tras el bombo viene el pulido manual o mecánico. Un disco de pulir con pasta (óxido de cromo, óxido de aluminio o pasta de diamante) lleva la superficie a un acabado espejo.
Pulir no es simplemente "dar brillo." Es la eliminación de microrrayaduras invisibles al ojo pero perceptibles para la luz. Una superficie perfectamente pulida refleja la luz como un espejo, sin dispersión. Por eso las joyas de calidad brillan "en profundidad," mientras que las baratas se ven "turbias."
Tipos de acabado:
- Espejo (pulido). Brillo máximo. El acabado clásico de joyería.
- Satinado (mate). La superficie está ligeramente texturizada, la luz se difumina suavemente. Moderno, contenido.
- Cepillado. Finas líneas paralelas en la superficie. Carácter industrial, masculino.
- Texturizado (martillado). Marcas de martillo o troquel. Aspecto artesanal, hecho a mano.
Sube una foto de tu mascota, de alguien o de un objeto: creamos un modelo 3D y lo fundimos en peltre con colada a mano.
Fase 4: recubrimiento
No todas las joyas se recubren, pero muchas sí. El recubrimiento puede ser funcional (protección contra corrosión), decorativo (cambio de color) o ambos.
Recubrimiento galvánico (electroplating)
La pieza se sumerge en una solución con iones metálicos y se conecta a una corriente eléctrica. Los iones se depositan en la superficie, creando una capa fina y uniforme.
- Rodinado. Recubrimiento de rodio (metal plateado del grupo del platino). Hace la plata más brillante y la protege del oscurecimiento. Tratamiento estándar para joyería de plata.
- Dorado. Una capa de oro sobre plata, acero o latón. Más detalle en la guía de baño de oro.
- Oxidación (envejecido). Oscurecimiento intencionado de la plata para crear efecto antiguo o resaltar el relieve.
PVD (deposición física de vapor)
La pieza se coloca en una cámara de vacío donde un metal (titanio, circonio) se evapora y se deposita en la superficie como una capa ultrafina pero increíblemente dura.
El recubrimiento PVD es 5 a 10 veces más duro que el galvánico. No se desgasta por fricción, no se raya fácilmente y no pierde brillo. Por eso las marcas de relojes cambiaron a PVD para cajas negras y doradas.
Esmaltado
Aplicación de un recubrimiento de vidrio coloreado (esmalte caliente) o polímero (esmalte frío) en zonas específicas de la pieza. Más detalle en la guía de cuidado del esmalte.
Fase 5: engaste de piedras
Si el diseño incluye piedras (circonita cúbica, cristales, piedras semipreciosas), se colocan después del pulido y el recubrimiento.
Engaste de garras
La piedra se sujeta con 4 a 6 "garras" metálicas que se curvan sobre el borde de la piedra. El engaste más común para piedras redondas. Máximo acceso de luz a la piedra = máximo brillo.
Engaste bisel
La piedra se rodea con un borde metálico continuo que la circunda completamente. Una opción más protegida: la piedra no se engancha en telas y no se cae por un golpe. Pero entra menos luz y el brillo es algo inferior.
Pavé
Múltiples piedras pequeñas colocadas muy juntas, de modo que apenas se ve el metal. Cada piedra se sujeta con diminutas bolitas de metal. El resultado es una superficie cubierta de destellos.
Engaste de canal
Las piedras se colocan en un canal (ranura) en el metal sin garras individuales. Las piedras se sientan en fila, sujetas por las paredes del canal. Frecuente en pulseras de tenis y alianzas.
Opiniones de clientes
Zevira es una joyería real. Pagos, envíos y agradecimientos de clientes auténticos.
🥰🥰🥰 gracias
Ok, ¡gracias! 🙂
Fase 6: montaje
Muchas joyas constan de varios componentes: colgante más anilla más aro de unión. Pendientes: base más gancho o cierre de presión. Pulsera: eslabones más cierre.
El montaje es la unión de todas las partes. Las anillas de unión se sueldan. Los ganchos se aseguran. Los cierres se atornillan o se encajan a presión. En esta fase la joya se vuelve funcional: se puede llevar, cerrar, colgar.
Los cierres son un elemento crítico. Un colgante precioso con un cierre poco fiable es un colgante perdido. El cierre de mosquetón es el más seguro para cadenas. El cierre de presión con tope de silicona o metal es estándar para pendientes. El cierre de resorte es apropiado para cadenas finas.
Fase 7: control de calidad
Cada pieza (en una producción seria) pasa por una inspección final.
Inspección visual. Lupa o microscopio. Se buscan: rayaduras, rebabas pasadas por alto, pulido irregular, esmalte saltado, piedras mal colocadas.
Inspección funcional. ¿Los cierres abren y cierran? ¿El pasador funciona? ¿El anillo araña la piel? ¿Los pendientes cuelgan rectos? ¿La cadena se retuerce?
Inspección de peso. ¿Corresponde el peso a la especificación? Demasiado ligero, las paredes podrían ser más finas de lo debido. Demasiado pesado, hay metal sobrante o un error de fundición.
Tasa de rechazo. En la fabricación de joyas, una tasa de rechazo normal es del 5 al 15 por ciento. Las piezas descartadas se funden y se incorporan a la siguiente hornada. El metal no se pierde. El tiempo y el trabajo sí.
En España, la legislación sobre metales preciosos exige el contraste oficial para piezas de oro, plata y platino vendidas al público. El contraste lo aplican las oficinas de garantía dependientes del Ministerio de Industria, y certifica la pureza del metal. Más información en la guía de contrastes.



Producción en masa vs artesanal
Producción en masa
Miles de copias de un solo diseño. CAD, fundición, bombo, pulido, recubrimiento, montaje, control. Una cadena de producción optimizada al minuto por operación. Cada pieza idéntica. El precio baja con el volumen.
La mayoría de las joyas que ves en tiendas y online son producción en masa. Y no tiene nada de malo. Producción en masa no significa "mala calidad." Significa "reproducible." La calidad depende de los estándares de la fábrica, no del método.
Artesanal
Un artesano, una pieza. Trabajo manual de principio a fin. Cada pieza única, con ligeras variaciones. El precio es mayor porque el tiempo del maestro es valioso y cada minuto se dedica a una sola pieza.
En Córdoba, en los talleres del barrio de la judería, artesanos de la filigrana siguen trabajando así. En Toledo, los damasquinadores incrustan hilos de oro y plata en acero con la misma técnica que usaban los artesanos árabes hace siglos. La artesanía española no es un vestigio del pasado. Es un patrimonio vivo.
Pequeña serie
El punto medio. De 50 a 500 copias de un diseño. Se usa fundición (como en la producción en masa), pero el acabado puede incluir elementos manuales. Un buen equilibrio entre precio y personalidad.
Cómo afecta el método al precio
El coste de una joya se compone de:
- Material (30-50% en serie, 15-25% en artesanal). El metal cuesta lo mismo, pero en el trabajo manual hay más tiempo, y el coste laboral domina.
- Trabajo (20-30% en serie, 50-70% en artesanal). Fundidor, pulidor, montador, controlador: cada uno dedica minutos a cada pieza. Un maestro joyero dedica horas.
- Piedras (si las hay). El coste varía en órdenes de magnitud: la circonita cuesta céntimos, un zafiro natural una fortuna.
- Equipamiento y gastos generales (10-20%). Hornos, cámaras de vacío, pulidoras, alquiler, electricidad.
- Diseño y desarrollo (5-10%). Amortización del modelado CAD, prototipado y revisiones.
Cuando pagas por una joya, no pagas solo por metal. Pagas por cada persona y cada máquina que la tocó.
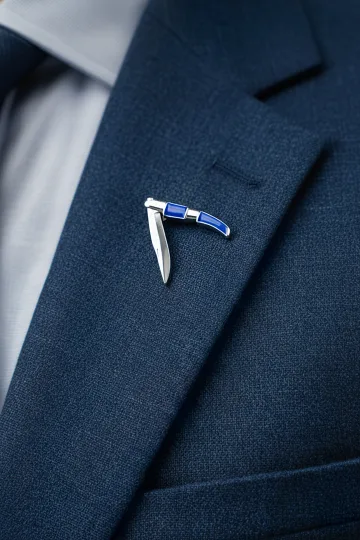
Colgante navaja CAPAORA mini
La navaja española del siglo XVIII en miniatura: 40 mm de acero inoxidable, mecanismo plegable real y cierre Palanquilla con su clic. Un regalo asequible para recordar.
Auténtico · Envío desde España · Devolución 14 días
Materiales: de qué están hechas las joyas
Acero inoxidable 316L
Una aleación de hierro, cromo (16-18%), níquel (10-14%) y molibdeno (2-3%). La "L" significa Low Carbon, lo que hace el acero más resistente a la corrosión.
El 316L se usa en instrumentos quirúrgicos, implantes y equipamiento marino. En joyería, porque no se oscurece, no se oxida, no provoca alergia en la mayoría de las personas y cuesta mucho menos que la plata.
Plata 925
92,5% de plata pura más 7,5% de otros metales (normalmente cobre). La plata pura (999) es demasiado blanda para joyas. El cobre añade resistencia. Más detalle en la guía de plata 925.
Oro
El oro puro (24K) es blando. Para joyería se alea:
- 18K (750 milésimas: 75% de oro): premium, color intenso
- 14K (585 milésimas: 58,5% de oro): equilibrio entre durabilidad y color
- 9K (375 milésimas: 37,5% de oro): estándar mínimo en Reino Unido
En España, el oro de 18 quilates (750) es la norma cultural. Cuando un español piensa en "oro de verdad," piensa en 18 quilates. El 14K es menos común aquí que en otros países europeos. Es una cuestión de tradición: en España, el oro se ha valorado siempre por su pureza y su color profundo.
Latón
Aleación de cobre (60-70%) y zinc (30-40%). Barato, fácil de trabajar, color dorado. Inconvenientes: se oxida (se pone verde), puede contener níquel (riesgo de alergia), deja marcas en la piel. Más detalle en la guía de piel verde.
Titanio
Ligero, increíblemente resistente, completamente hipoalergénico. Usado en aviación, medicina y joyería para alérgicos. Difícil de trabajar, por lo que es más caro que el acero pero mucho más barato que el oro.
Cadenas: una historia aparte
Las cadenas merecen su propia sección porque su fabricación es fundamentalmente diferente a la de colgantes y anillos.
Fabricación mecánica
Máquinas especializadas conforman alambre en eslabones y los unen a velocidad notable, hasta 600 eslabones por minuto. Eslabón ancla, barbada, rolo, veneciana: todas se hacen en máquinas diferentes.
Tras el eslabonado, la cadena pasa por: soldadura (cada eslabón se suelda para que no se abra), laminación (si los eslabones deben aplanarse, como en la barbada), talla de diamante (si se necesitan facetas que atrapen la luz), pulido y bombo.
La calidad de una cadena se define por la soldadura. Las cadenas baratas no se sueldan: los eslabones simplemente están doblados. Estas se rompen al primer tirón serio. Las cadenas de calidad tienen cada eslabón soldado. Más sobre tipos de cadena en la guía de tipos de cadena.
Fabricación manual
Existe para tipos de cadena complejos que las máquinas no pueden replicar: bizantina, persa, cota de malla. El artesano conecta cada eslabón a mano. Lento, meticuloso, caro. Pero el resultado es una textura y un carácter que ninguna máquina puede reproducir.
Longitud y cierre
La cadena se corta a la longitud deseada y se le instala un cierre. El mosquetón es el más seguro. El cierre de resorte es apropiado para cadenas finas. El cierre T (barra que pasa por un aro) es decorativo pero menos seguro.
El cierre es el punto más vulnerable de una cadena. La mayoría de los colgantes perdidos no se pierden porque la cadena se rompió, sino porque el cierre se abrió. Más sobre longitudes en la guía de longitudes de cadena.
Déjanos tu email y te enviamos el código de descuento. Sin spam, baja en un clic.
El código llega por email, válido en tu primer pedido.
Anillos: matices de producción
Rango de tallas
Los anillos se fabrican en un rango de tallas, en España normalmente de la 8 a la 25 (equivalente aproximado a la UK P o a la US 4-13, según la tabla de conversión). Cada talla exige su propia colada o su propio acabado por separado.
Para anillos fundidos, cada talla necesita un modelo de cera distinto y un molde propio. Para anillos sencillos (aros lisos), se corta y acaba un tubo de metal a la medida exacta de cada talla. Más sobre equivalencias en la guía de tallas de anillos.
Ajuste cómodo (comfort fit)
La superficie interior de un anillo puede ser plana (estándar) o abombada (comfort fit). El comfort fit reduce la superficie de contacto con el dedo, de modo que el anillo se siente más ligero y suelto con la misma talla nominal. Cuesta más trabajo fabricarlo, pero se lleva de forma notablemente más cómoda.
Redimensionado
La plata y el oro se pueden estirar (aumentar entre media y una talla) o comprimir (reducir entre media y una talla). El acero inoxidable prácticamente no admite redimensionado, porque es demasiado duro para trabajarlo sin dañar la pieza. El titanio no se puede redimensionar en absoluto. Si la talla no encaja en acero o titanio, la única opción es cambiar el anillo por otro.
Pendientes: consideraciones específicas
Pasadores hipoalergénicos
El pasador de un pendiente atraviesa el lóbulo y queda en contacto directo entre el metal y el tejido. Si el pasador contiene níquel, la reacción alérgica está casi garantizada en las personas sensibles. Por eso los pasadores se hacen en titanio, acero quirúrgico o plata con baño de rodio. La parte decorativa del pendiente puede ser de cualquier metal, porque no entra en contacto con la perforación. Más sobre alergias en la guía de alergia al níquel.
Equilibrio
Un pendiente debe colgar recto. Si el centro de gravedad está descentrado, el pendiente se retuerce o cuelga en ángulo. Durante el diseño se calcula el peso de cada elemento y la posición del punto de suspensión. Suena sencillo, pero en la práctica el equilibrio de los pendientes es uno de los motivos más habituales para revisar un prototipo.
Pasador de presión frente a gancho
El pasador de presión (con cierre de mariposa) es más seguro: el pendiente queda fijo y no se cae. El gancho francés es más ligero: el pendiente cuelga con libertad, se mueve con gracia, pero puede escaparse al agacharte. La elección entre uno y otro es un equilibrio entre seguridad y estética.
Producción sostenible
La industria joyera no ha sido históricamente un modelo de sostenibilidad. La extracción de oro contamina acuíferos. La extracción de diamantes destruye ecosistemas.
Pero la situación está cambiando.
Metales reciclados. Cada vez más fabricantes usan oro y plata reciclados. El metal no pierde calidad al reciclarse: el oro refundido es físicamente idéntico al "nuevo."
Piedras de laboratorio. La moissanita y los diamantes de laboratorio son químicamente idénticos a los naturales pero sin destruir la tierra. Más detalle en la guía moissanita vs diamante de laboratorio.
Durabilidad como sostenibilidad. Una pieza de acero inoxidable que se lleva 10 años es más sostenible que diez piezas de plástico que se tiran cada temporada. La mejor decisión "verde" es comprar cosas que duren.
Qué diferencia lo barato de lo bueno (con el mismo diseño)
Dos colgantes en el mostrador parecen iguales. Uno cuesta lo que un almuerzo, el otro lo que diez almuerzos. La diferencia no está en el diseño. Está en el proceso.
Acabado
El colgante barato se pule rápido, en un solo paso. La superficie brilla, pero bajo una lupa se ven microrrayaduras, irregularidades, manchas turbias. El de calidad se pule en varias fases, de abrasivo grueso a fino, terminando con pasta de diamante. La superficie queda espejada, profunda, "líquida." La diferencia se ve a simple vista si sabes dónde mirar.
Fundición
La fundición barata enfría rápido, con tratamiento de vacío mínimo. Dentro puede haber porosidades (burbujas de aire microscópicas) que debilitan el metal. La fundición de calidad enfría despacio, con vacío profundo, sin porosidad. La pieza queda más densa, más pesada, más resistente.
La porosidad solo se ve con lupa o se manifiesta con el tiempo: tras meses de uso pueden aparecer pequeños agujeros en un colgante barato. Son burbujas que salen a la superficie por el roce.
Recubrimiento
Dorado barato: flash plating, menos de 0,175 micras. Se desgasta en semanas. Calidad: 1 a 2,5 micras, dura meses a años. PVD: 3 a 10 años. La diferencia en el grosor del recubrimiento es el factor principal de durabilidad. Más en la guía de baño de oro.
Montaje
Montaje barato: anillas sin soldar (se abren), cierres con holgura, pendientes torcidos. Montaje de calidad: cada elemento ajustado, soldado, inspeccionado. El cierre encaja con una resistencia satisfactoria, sin holgura. Los pendientes cuelgan rectos.
Control de calidad
Producción barata: la inspección es aleatoria (una de cada diez piezas) o directamente no existe. Producción de calidad: la inspección es pieza a pieza. Cada unidad pasa por las manos de un controlador. Los defectuosos no llegan al cliente.
Geografía de la producción
España
Albacete es la capital de la cuchillería española desde el siglo XV. Las navajas albaceteñas son un arte reconocido como patrimonio cultural. Zevira trabaja con talleres de Albacete para la colección Forja Española, donde cada navaja en miniatura pasa por las manos de un artesano cuchillero, no por un molde de fundición.
Córdoba es sinónimo de filigrana. Los artesanos del barrio de la judería trabajan la plata con técnicas que se remontan al Califato. Toledo es la cuna del damasquinado, esa técnica exquisita de incrustar oro y plata en acero pavonado que combina la herencia árabe con la precisión castellana.
Menorca tiene su propia tradición joyera, con talleres que producen bisutería y joyería desde el siglo XVIII. Y no hay que olvidar la tradición de la orfebrería religiosa en ciudades como Sevilla, donde los talleres producen las impresionantes piezas procesionales de Semana Santa.
Italia
Centro tradicional de la artesanía joyera. Vicenza, Arezzo y Valenza producen una parte significativa de la joyería europea.
China
El mayor fabricante de joyas del mundo. Yiwu es la capital mundial de la bisutería. Guangzhou y Shenzhen son centros de producción de mayor calidad.
India
Jaipur es la capital mundial de la talla de piedras de color. Rajkot y Bombay son centros de producción áurea. La joyería india es de las más antiguas del mundo, con una tradición ininterrumpida de más de 5.000 años.
Reino Unido
El Jewellery Quarter de Birmingham es un centro de fabricación de joyas desde la década de 1740. En su momento álgido dio empleo a más de 30.000 personas y llegó a producir un tercio de toda la joyería británica. Hoy conserva más de 400 negocios del sector, desde grandes fabricantes hasta talleres artesanales heredados de generación en generación.
Sheffield aportó innovación metalúrgica: el desarrollo del Sheffield plate (una capa de plata fundida sobre cobre) en la década de 1740 fue una de las primeras formas de recubrimiento metálico, precursora del galvanizado moderno. Hatton Garden, en Londres, es el centro de comercio de diamantes y joyas desde la Edad Media.
Tailandia
Un gran productor de joyería de plata. Chiang Mai es el centro de la artesanía de la plata, donde las tribus de las montañas mantienen tradiciones de fabricación manual transmitidas de generación en generación. Bangkok es el centro de la producción en masa con talla de piedras integrada.
¿Lo quieres para regalar? Cada pieza llega lista para entregar.
 Caja de Zevira y una tarjeta incluidas en cada pedido.






El futuro de la fabricación de joyas
Impresión 3D en metal
Ya no es ciencia ficción. La impresión 3D directa en polvo metálico (DMLS) permite crear joyas sin fundición, sin moldes, sin modelos de cera. Un láser funde polvo metálico capa a capa, creando una pieza terminada.
Inteligencia artificial en diseño
La IA genera variaciones de diseño a partir de descripciones textuales. El diseñador selecciona la mejor y la perfecciona. No sustituye al diseñador, pero acelera el proceso de ideación.
Blockchain y trazabilidad
Cada joya podría llevar un pasaporte digital: de dónde viene el metal, dónde se tallaron las piedras, quién la fabricó. La transparencia será el próximo estándar.
Cómo valorar la calidad al comprar
Sin lupa ni laboratorio, directamente en la tienda o cuando te llega el paquete:
Peso. Una fundición de calidad es más densa. Si dos colgantes de aspecto similar difieren notablemente en peso, el más ligero es poroso o tiene las paredes más finas.
Superficie. Pasa la uña por la superficie. Si notas bultos, rebabas o aspereza, el acabado es deficiente. Una joya de calidad es lisa como el cristal.
Cierre. Abre y cierra el mosquetón cinco veces. El resorte debe notarse firme, el cierre debe ser seco y sin holgura. Un resorte débil dejará de cerrar bien en menos de un mes.
Anillas. Fíjate en los aritos pequeños que unen el colgante a la cadena, o el pendiente al gancho. ¿Se ve un hueco en el anillo? Si es así, no está soldado y puede abrirse.
Simetría de los pendientes. Coloca ambos pendientes uno junto a otro. ¿Son idénticos? Si uno difiere claramente del otro en forma o tamaño, el control de calidad fue flojo.
Olor. En serio. El latón barato con un baño fino puede oler a metal (a cobre). El acero inoxidable, la plata y el oro no huelen.
Envía a un amigo un código de descuento, ahorrará en su primer pedido.
Talleres célebres y sus métodos
Detrás de cada gran casa de joyería hay un conjunto de principios y técnicas pulidos durante décadas.
La escuela arquitectónica de la alta joyería. Algunos talleres construyen la precisión geométrica inspirándose en la arquitectura. Cada pieza se diseña como un edificio: cimiento (construcción), fachada (diseño), ingeniería (funcionalidad). Este enfoque favorece las líneas limpias y el equilibrio estructural frente al ornamento.
Las tradiciones italianas de grabado a mano. Ciertos talleres milaneses son conocidos por el grabado en surcos paralelos, donde finas líneas trazadas a mano con un buril crean un acabado mate y sedoso. Una sola pulsera grabada puede exigir cientos de horas de trabajo, y la técnica se sigue haciendo enteramente a mano.
El engaste invisible. Una técnica exigente desarrollada a principios del siglo XX que engasta las piedras de modo que el metal queda invisible y la superficie parece un mosaico continuo de piedras. Cada piedra se talla con ranuras en su cara inferior que se deslizan sobre raíles metálicos. Engastar una sola piedra puede llevar hasta una hora.
La filigrana de Córdoba. Un oficio de raíz andalusí que trenza hilos de plata finísimos, más delgados que un cabello, hasta formar encajes metálicos. El artesano dobla y suelda cada hilo con pinzas de precisión bajo lupa, sin plantilla ni molde que le ahorre trabajo. Es una de las tradiciones de orfebrería más antiguas de la península y sigue viva en los talleres del casco histórico cordobés.
El damasquinado de Toledo. Una técnica heredada de la tradición árabe que incrusta hilos de oro y plata en acero pavonado, formando dibujos geométricos o motivos vegetales. El artesano abre finísimos surcos en el acero con un buril, introduce el hilo precioso a golpe de martillo y lo remata bruñendo la superficie. Toledo conserva esta artesanía como patrimonio identitario de la ciudad desde hace siglos.
Lleva el símbolo, no solo leas sobre él. Disponibles ahora:


Certificaciones en la industria joyera
RJC (Responsible Jewellery Council). Un organismo internacional que certifica a empresas joyeras en estándares de negocio responsable: origen de los metales, condiciones laborales, impacto ambiental.
ISO 9001. El estándar internacional de gestión de calidad. Una fábrica con ISO 9001 tiene procesos documentados desde la inspección de la materia prima hasta la revisión final del producto.
Punzones y contraste en España. La legislación española sobre metales preciosos, heredada del Real Decreto de 1989 sobre objetos fabricados con metales preciosos, exige el contraste oficial para toda pieza de oro, plata o platino vendida al público. El contraste certifica la ley del metal (la proporción de metal precioso) y se aplica en dos etapas: el punzón del fabricante, que identifica el taller de origen, y el punzón oficial, que aplica una oficina de contraste dependiente de las comunidades autónomas o un organismo autorizado. Un punzón 925 en plata significa que un laboratorio ha confirmado que la aleación contiene al menos un 92,5% de plata; un punzón 750 certifica 18 quilates de oro. Para el acero inoxidable no existe este sistema: no es un metal precioso y su composición la certifica el fabricante del acero.
Fairmined Gold. Certificación para oro extraído en explotaciones artesanales que cumplen estándares ambientales y sociales. Los mineros reciben un pago justo, no usan mercurio y restauran el terreno tras la extracción.
FAQ
¿Por qué joyas que parecen iguales cuestan distinto? Material (acero vs plata vs oro), método de producción (serie vs artesanal), calidad del acabado y marca.
¿Es mejor la artesanía que la producción en serie? No objetivamente. Artesanía = unicidad y carácter. Serie = precisión y consistencia. Herramientas distintas para fines distintos.
¿Se puede distinguir una pieza fundida de una forjada? A menudo sí. La fundición da una superficie más lisa y uniforme. La forja deja ligeras irregularidades, marcas de herramienta, una sensación de metal "vivo."
¿Por qué el acero inoxidable es más barato que la plata siendo más resistente? Porque las materias primas (hierro, cromo, níquel) son más baratas que la plata. Resistencia y precio son parámetros diferentes.
¿Cuánto se tarda en fabricar una joya? Producción en serie: de minutos a horas. Artesanal: de horas a días.
¿Qué es el "acero quirúrgico"? Un término de marketing para acero inoxidable 316L o 304. No es una aleación especial "quirúrgica," sino acero inoxidable estándar.
¿Se puede refundir una joya vieja para hacer una nueva? Oro y plata sí. Acero inoxidable técnicamente sí, pero no es rentable. Latón sí, pero rara vez merece la pena.
¿Qué es un "metal hipoalergénico"? Un metal que no contiene níquel libre o lo contiene en forma ligada (como el 316L). Más en la guía de alergia al níquel.
¿Cómo se hacen las piezas con partes móviles? Bisagras, muelles, mecanismos de apertura: todo son piezas independientes fundidas o mecanizadas por separado y ensambladas a mano. Una navaja en miniatura que realmente se abre y se cierra es una docena de piezas unidas con precisión microscópica.
Joyas de plata y oro, alianzas, colgantes simbólicos, sets en pareja.
Lleva el símbolo, no solo leas sobre él. Disponibles ahora:








El oficio detrás del brillo
Cada joya es el resultado de docenas de decisiones y fases. Un diseñador decidió cómo se ve. Un ingeniero decidió cómo se sostiene. Un fundidor decidió cómo se forma. Un pulidor decidió cómo brilla. Un controlador decidió si era digna de ti.
Saber cómo se fabrican las joyas no las hace más caras ni más baratas. Pero cambia la perspectiva. Cuando entiendes que un acabado espejo no es casualidad sino el resultado de tres fases de pulido, empiezas a notar la diferencia entre "brilla" y "resplandece." Cuando sabes que los eslabones soldados son una operación aparte que la producción barata se salta, empiezas a comprobar los cierres antes de comprar.
Esto no va de esnobismo ni de "caro = bueno." Una pieza de acero que cuesta lo que un almuerzo puede estar mejor hecha que una de oro que cuesta lo que unas vacaciones. El precio del metal y el precio del trabajo son cosas distintas. Y a menudo es el trabajo lo que determina si una joya te acompaña un año o una década.
Sobre Zevira
Zevira trabaja dentro de la tradición joyera de Albacete, España. Albacete es uno de los dos centros históricos de la artesanía del metal en el país. Todas las fases que has leído ocurren bajo el mismo techo, en un solo taller: desde el boceto hasta el último pase de pulido.
Lo que vas a encontrar con nosotros:
- Diseño propio, nada de troquel en serie
- Fundición artesanal con control de calidad en cada colada
- Pulido tradicional en tres fases
- Grabado personalizado como una fase de producción aparte
- Revisión de cada pieza paso a paso y también antes de empaquetar
Cada joya admite grabado personal, con la opción de grabarla a tu gusto. Trabajamos con plata de ley 925 y oro de 14 a 18 quilates: anillos, alianzas, colgantes con símbolo, sets en pareja.